
Dalam penyelesaian masalah penyemperitan lembaran plastik, garisan melintang berkala tidak semestinya bermakna skru haus atau tidak sejajar. Tanda itu mungkin disalin ke atas lembaran oleh kalander hiliran, terhasil daripada ketegangan tidak stabil antara acuan dengan penarik, atau berpunca daripada ricihan tinggi pada bibir acuan. Ukur jarak antara garisan terlebih dahulu, kemudian semak setiap zon berdasarkan isyarat mesin sebelum membuka skru.
Mulakan dengan Corak, Bukan Skru
Bentuk dan jarak kecacatan memberikan diagnosis awal. Catat jarak antara beberapa garisan berturutan, kemudian bandingkannya dengan kelajuan talian, kelajuan penggelek dan trend tekanan.
| Pemerhatian pada lembaran | Zon yang paling berkemungkinan | Pemeriksaan pertama |
| Garisan sangat sekata dengan jarak hampir tetap | Pemacu penggelek, jaringan gear, rantai atau galas | Ukur jarak dan bandingkannya dengan frekuensi penggelek atau gear |
| Jalur yang semakin lebar atau sempit apabila kelajuan talian berubah | Ketidakpadanan kelajuan atau ketidakstabilan ketegangan | Bandingkan output acuan, kelajuan penggelek dan kelajuan penarik |
| Gelombang halus dan rapat dengan permukaan kusam atau kasar | Ricihan tinggi atau rekahan leburan | Periksa suhu bibir acuan, output dan keadaan acuan |
| Retakan termoform setempat dalam arah mesin yang sama | Variasi tolok atau kawasan terlalu panas/terlalu nipis | Petakan ketebalan dan semak julat pemanasan |
Pendekatan yang mengutamakan corak ini amat berguna pada barisan penyemperitan lembaran, kerana kecacatan mungkin timbul selepas leburan meninggalkan acuan.
Periksa Getaran Mekanikal Kalander Tiga Penggelek
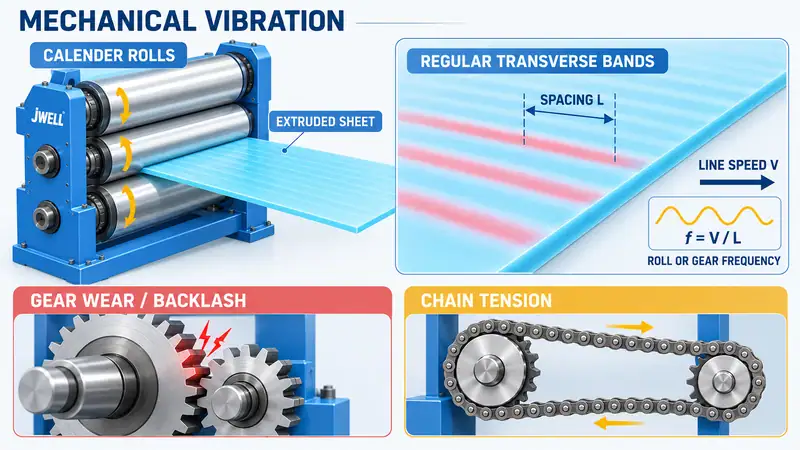
Kalander tiga penggelek atau berbilang penggelek mengawal penyejukan, ketebalan dan penyalinan tekstur permukaan. Jika garisan melintang sangat sekata, periksa pemacu penggelek sebelum menukar resin atau mengeluarkan skru.
Mulakan dengan gear pengurang dan gandingan penggelek. Kehausan setempat pada gigi, gigi yang rosak, kelegaan berlebihan atau jaringan gear yang tidak baik boleh menghasilkan hentakan kecil sekali setiap putaran atau kitaran jaringan. Permukaan penggelek kemudian memindahkan gerakan berkala kecil itu kepada lembaran yang belum mengeras sepenuhnya.
Pemacu rantai juga perlu diberi perhatian. Rantai yang longgar boleh tergelincir dan berayun; rantai yang terlalu tegang boleh mengenakan tarikan berulang pada aci penggelek. Periksa ketegangan rantai, kehausan gegancu, keadaan galas, penjajaran gandingan dan rangka sokongan penggelek. Jika boleh, gunakan meter getaran tanpa sentuhan. Jangan sekali-kali mendekatkan tangan kepada penggelek yang bergerak atau rantai terdedah; asingkan dan kunci peralatan sebelum sebarang pemeriksaan manual.
Anda boleh menganggarkan frekuensi getaran daripada lembaran itu sendiri:
f = V / L
Di sini, f ialah frekuensi kecacatan, V ialah kelajuan talian lembaran dan L ialah jarak terukur antara dua garisan berulang. Jika frekuensi yang dikira sepadan dengan putaran penggelek, jaringan gear atau kejadian pada rantai, diagnosis mekanikal menjadi lebih kukuh.
Padankan Output Acuan, Kelajuan Penggelek dan Ketegangan Penarik
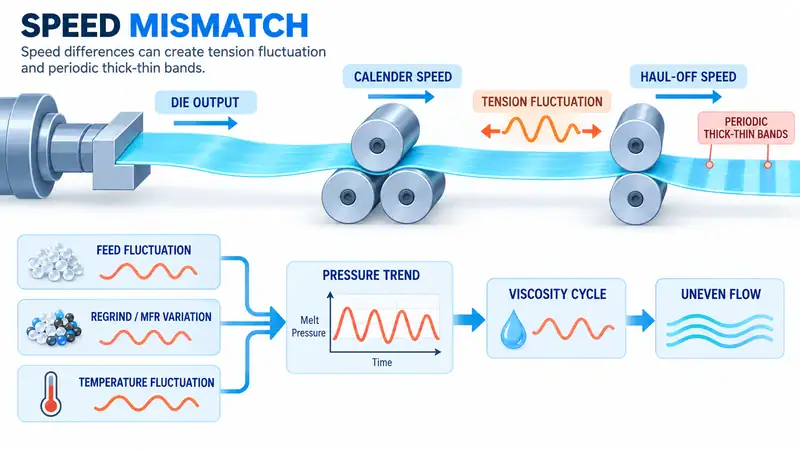
Tidak semua garisan melintang ialah tanda getaran. Jalur tebal dan nipis yang berkala juga boleh muncul pada lembaran apabila leburan diregangkan dan dilepaskan secara berselang-seli antara acuan, kalander dan penarik.
Pemeriksaan pertama ialah hubungan antara penghantaran leburan dengan kelajuan hiliran. Jika penggelek atau penarik menarik lebih pantas daripada bekalan leburan, lembaran menjadi nipis; apabila tarikan mengendur, lembaran menjadi tebal semula. Kitaran ketegangan ini boleh berlaku walaupun gear berada dalam keadaan baik.
Jejaki nilai berikut secara bersama dan bukannya membacanya satu demi satu:
- Output penyemperit atau kelajuan skru
- Tekanan acuan dan suhu leburan
- Kelajuan kalander dan penarik
- Ketebalan lembaran yang diukur
Tekanan yang naik dan turun pada sela masa tetap menunjukkan keadaan suapan atau peleburan tidak stabil. Periksa peratusan bahan kisar semula, perbezaan kadar alir leburan antara kelompok, bahan tersangkut atau kekurangan suapan pada tekak suapan, serta sambungan jalur pemanas atau termogandingan. Perubahan besar pada bahan kitar semula atau aliran leburan resin boleh mengubah kelikatan sehingga mengganggu aliran acuan. Stabilkan suapan dan profil suhu sebelum meningkatkan output.
Output pada plat nama bukan output produk boleh jual; gred resin, tolok, kapasiti penyejukan dan ketegangan hiliran menentukan julat operasi yang stabil.
Singkirkan Ricihan Tinggi dan Rekahan Leburan
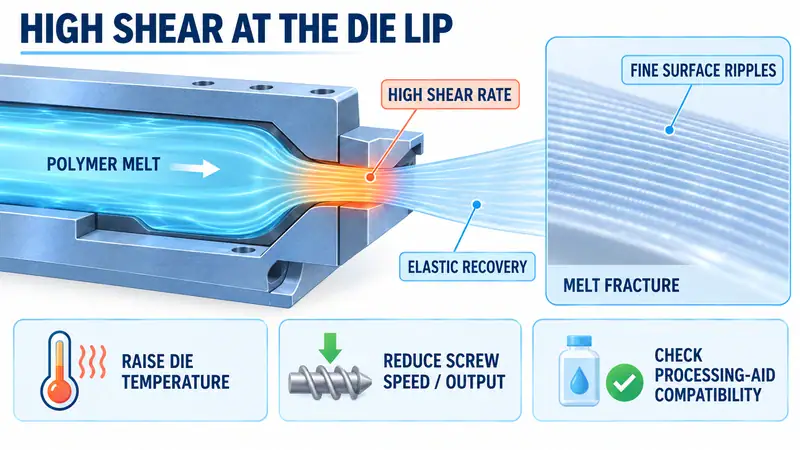
Gelombang halus yang rapat dengan permukaan lebih gelap, kasar atau berkabut boleh menandakan rekahan leburan. Rekahan leburan ialah ketidakstabilan permukaan yang berlaku apabila kadar ricihan setempat pada bibir acuan melebihi kemampuan polimer dan geometri perkakas. Polimer pulih secara anjal apabila keluar dari acuan, lalu meninggalkan corak kasar yang berulang.
Keadaan ini berbeza daripada getaran gear. Biasanya kesannya lebih ketara apabila output atau kelajuan skru meningkat, dan boleh berkurang apabila leburan menjadi kurang likat. Periksa bibir acuan untuk mendapan, kerosakan atau keadaan bahagian land yang tidak sesuai. Kemudian buat satu pelarasan terkawal pada satu-satu masa:
- Naikkan suhu acuan dan bibir acuan dalam percubaan kecil, seperti 5-10°C, hanya dalam had resin dan perkakas.
- Kurangkan kelajuan skru atau output jika sasaran pengeluaran membenarkannya.
- Pastikan penapis, saluran aliran dan acuan bersih serta dipasang dengan betul.
- Pertimbangkan bahan bantu pemprosesan polimer yang serasi atau pelincir dalaman hanya selepas keperluan bahan, sentuhan makanan, kitar semula dan pelanggan disemak.
Jika kenaikan suhu mengurangkan garisan sedangkan getaran mekanikal tidak berubah, bukti lebih menyokong masalah aliran atau ricihan. Bahan tambahan tidak akan membetulkan acuan yang rosak, suapan tidak stabil atau penarikan berlebihan.
Gunakan Urutan Penyelesaian Masalah Lapangan yang Selamat
Kumpulkan bukti sebelum membuat beberapa pelarasan serentak.
- Ukur corak.Catat sekurang-kurangnya lima jarak garisan, kelajuan talian, lebar, ketebalan, gred resin dan output. Gunakan formula frekuensi di atas.
- Ubah kelajuan seketika.Periksa sama ada jarak melebar berkadaran dengan kelajuan, kekal rawak atau menghilang.
- Bandingkan trend dan periksa dengan selamat.Tindihkan trend tekanan, suhu leburan, kelajuan skru, kelajuan kalander dan kelajuan penarik. Ukur getaran terlebih dahulu; jika pemeriksaan dekat diperlukan, patuhi prosedur penguncian peralatan.
- Jalankan satu percubaan terkawal.Laraskan suhu bibir acuan atau output, kemudian petakan ketebalan merentasi lebar dan sepanjang arah mesin.
Simpan sampel sebelum dan selepas bagi setiap percubaan. Permukaan yang lebih licin belum menyelesaikan masalah jika ketebalan atau tingkah laku pembentukan berubah.
Mengapa Kecacatan yang Sama Boleh Menyebabkan Retakan Termoform
Garisan berkala boleh dikaitkan dengan koyakan termoform setempat apabila turut menyebabkan variasi tolok. Jalur nipis menjadi panas lebih cepat, meregang lebih banyak dan boleh menumpukan regangan semasa pembentukan vakum. Sahkan kaitan ini dengan peta ketebalan dan percubaan pembentukan; periksa juga suhu lembaran, masa pemanasan, bantuan palam, pemasaan vakum dan ketebalan dinding akhir.
Bila Perlu Menghubungi Pembekal Talian
Minta bantuan lanjut apabila corak masih wujud selepas pemeriksaan mekanikal, ujian kelajuan dan percubaan suhu yang stabil. Sediakan data resin, talian dan kecacatan supaya pembekal dapat membezakan tingkah laku peralatan daripada keadaan bahan atau pembentukan.
Untuk semakan khusus bagi talian, bandingkan ukuran anda dengan konfigurasi barisan penyemperitan lembaran PP/PS. Halaman produk menunjukkan konfigurasi rujukan, tetapi tetapan acuan, kalander, penyejukan dan kawalan yang betul bergantung pada bahan serta tolok sasaran.
Soalan Lazim
Adakah garisan melintang berkala sentiasa berpunca daripada skru haus?
Tidak. Jarak yang sekata sering menunjukkan frekuensi pemacu penggelek atau rantai; ketidakstabilan tekanan dan ricihan acuan juga merupakan punca lazim. Periksa zon tersebut sebelum mengeluarkan skru.
Bagaimanakah saya boleh membezakan getaran mekanikal daripada rekahan leburan?
Ukur jarak dan ubah kelajuan talian seketika. Jarak yang berubah mengikut frekuensi penggelek atau gear menyokong punca mekanikal; kekasaran halus yang bertindak balas terhadap suhu acuan atau output menyokong rekahan leburan.
Bolehkah menaikkan suhu acuan menghilangkan garisan?
Ia boleh mengurangkan kekasaran akibat ricihan dengan merendahkan kelikatan leburan, tetapi tidak akan membaiki gear haus, rantai longgar atau suapan tidak stabil. Jalankan percubaan terkawal 5-10°C dalam had resin dan acuan, kemudian sahkan ketebalan.
Bincangkan Proses Penyemperitan Lembaran Anda
Garisan melintang berkala lebih mudah diselesaikan apabila data proses disertakan bersama sampel lembaran. Hantar kepada JWELL data bahan dan aliran leburan, lebar dan ketebalan sasaran, kelajuan talian, output, waktu operasi, trend tekanan dan suhu, jarak kecacatan, foto serta sampel kegagalan termoform. Jurutera kami boleh menggunakan maklumat ini untuk menyemak julat proses, konfigurasi hiliran dan langkah penyelesaian masalah seterusnya. Hubungi JWELL untuk memulakan perbincangan.





