
Plastik levha ekstrüzyonunda sorun giderirken periyodik enine çizgiler, vidanın aşındığı veya hizasının bozulduğu anlamına gelmez. İz, sonraki kalender tarafından levhaya aktarılmış olabilir; kalıp ile çekici arasındaki kararsız gerilimden ya da kalıp dudağındaki yüksek kesmeden kaynaklanabilir. Önce çizgiler arasındaki mesafeyi ölçün, ardından vidayı sökmeden önce her bölgeyi bir makine sinyaline göre kontrol edin.
Vidayla Değil, Desenle Başlayın
Kusurun şekli ve aralığı ilk teşhisi sağlar. Art arda gelen birkaç çizgi arasındaki mesafeyi kaydedin ve ardından bu aralığı hat hızı, merdane hızı ve basınç eğilimleriyle karşılaştırın.
| Levhada görülenler | En olası bölge | İlk kontrol |
| Neredeyse sabit aralıklarla çok düzenli çizgiler | Merdane tahriki, dişli kavraması, zincir veya rulman | Aralığı ölçün ve merdane ya da dişli frekansıyla karşılaştırın |
| Hat hızı değiştiğinde genişliği artan veya azalan bantlar | Hız uyumsuzluğu veya gerilim kararsızlığı | Kalıp çıkışını, merdane hızını ve çekici hızını karşılaştırın |
| Mat veya pürüzlü yüzeyli ince, sık dalgalar | Yüksek kesme veya eriyik kırılması | Kalıp dudağı sıcaklığını, çıkışı ve kalıp durumunu kontrol edin |
| Aynı makine yönünde yerel termoform çatlakları | Kalınlık değişimi ya da aşırı ısınmış/ince bir alan | Kalınlığı haritalayın ve ısıtma aralığını gözden geçirin |
Bu desen öncelikli yaklaşım, özellikle kusurun eriyik kalıptan çıktıktan sonra oluşabileceği komple bir levha ekstrüzyon hattındayararlıdır.
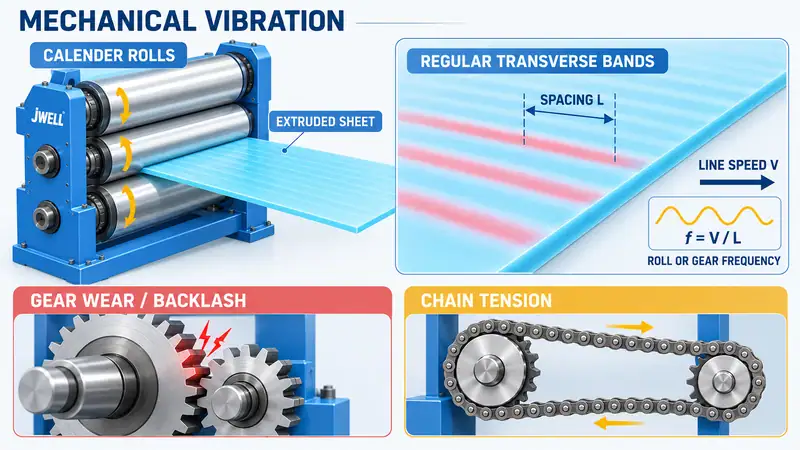
Üç Merdaneli Kalenderde Mekanik Titreşimi Kontrol Edin
Üç merdaneli veya çok merdaneli kalender soğutmayı, kalınlığı ve yüzey aktarımını kontrol eder. Enine çizgiler çok düzenliyse reçineyi değiştirmeden veya vidayı sökmeden önce merdane tahrikini inceleyin.
Redüktör ve merdane bağlantı dişlilerinden başlayın. Yerel diş aşınması, hasarlı diş, aşırı boşluk veya kötü dişli kavraması her dönüşte ya da dişli çevriminde küçük bir darbeye yol açabilir. Merdane yüzeyi daha tam katılaşmamış levhaya bu küçük periyodik hareketi aktarır.
Zincir tahriklerine de aynı dikkati gösterin. Gevşek zincir kayabilir ve salınım yapabilir; aşırı gergin zincir ise merdane miline tekrarlayan çekme uygulayabilir. Zincir gerginliğini, dişli aşınmasını, rulman durumunu, kaplin hizasını ve merdane destek çerçevesini inceleyin. Mümkünse temassız titreşim ölçer kullanın. Hareketli merdanelerin veya açıkta kalan zincirin yakınına elinizi asla sokmayın; elle inceleme yapmadan önce ekipmanı enerjiden ayırıp kilitleyin.
Titreşim frekansını levhanın kendisinden tahmin edebilirsiniz:
f = V / L
Burada f kusur frekansı, V levha hat hızı ve L tekrarlayan iki çizgi arasındaki ölçülen mesafedir. Hesaplanan frekans merdane dönüşü, dişli kavraması veya zincir olayına karşılık geliyorsa mekanik teşhis güçlenir.
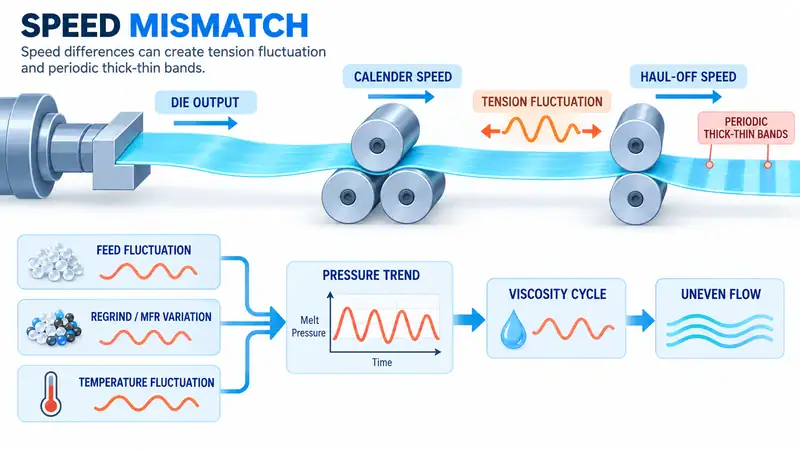
Kalıp Çıkışını, Merdane Hızını ve Çekici Gerilimini Eşleştirin
Her enine çizgi bir titreşim izi değildir. Eriyik kalıp, kalender ve çekici arasında dönüşümlü olarak gerilip gevşediğinde levhada periyodik kalın ve ince bantlar da görülebilir.
İlk kontrol, eriyik beslemesi ile sonraki aşamaların hızı arasındaki ilişkidir. Merdaneler veya çekici eriyik beslemesinden hızlı çekerse levha incelir; çekiş gevşediğinde yeniden kalınlaşır. Dişliler sağlam olsa bile bu gerilim döngüsü görülebilir.
Aşağıdaki değerleri tek tek değil, birlikte eğilim olarak izleyin:
- Ekstrüder çıkışı veya vida hızı
- Kalıp basıncı ve eriyik sıcaklığı
- Kalender ve çekici hızı
- Ölçülen levha kalınlığı
Düzenli aralıklarla yükselip düşen basınç, kararsız besleme veya erime koşullarına işaret eder. Yeniden öğütülmüş malzeme oranını, partiler arasındaki eriyik akış hızı farklarını, besleme boğazında köprüleşme veya besleme açlığını ve rezistans ya da termokupl bağlantılarını kontrol edin. Geri dönüştürülmüş malzeme oranındaki veya reçine eriyik akışındaki büyük değişiklik viskoziteyi, dolayısıyla kalıp akışını bozacak ölçüde etkileyebilir. Çıkışı artırmadan önce beslemeyi ve sıcaklık profilini kararlı hâle getirin.
Etiketteki kapasite satılabilir kapasite değildir; reçine sınıfı, kalınlık, soğutma kapasitesi ve sonraki aşama gerilimi kararlı üretim aralığını belirler.
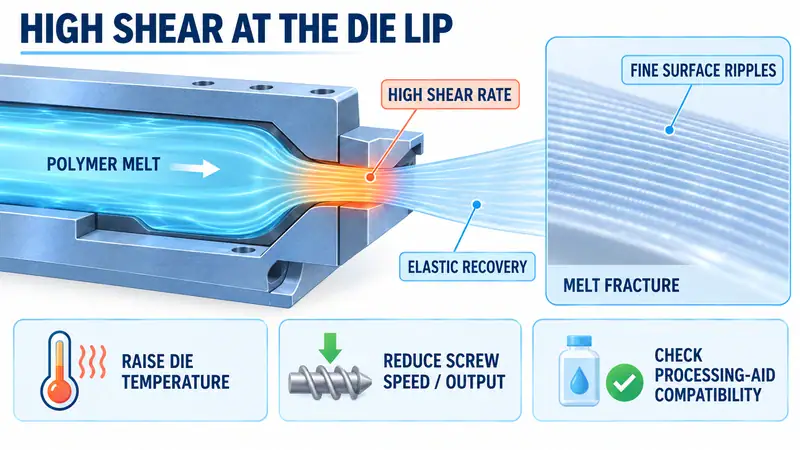
Yüksek Kesme ve Eriyik Kırılmasını Eleyin
Daha koyu, pürüzlü veya puslu yüzeyli, ince ve birbirine yakın dalgalar eriyik kırılmasını gösterebilir. Eriyik kırılması, kalıp dudağındaki yerel kesme hızı polimerin ve takım geometrisinin karşılayabileceği düzeyi aştığında oluşan bir yüzey kararsızlığıdır. Polimer kalıptan çıkarken elastik olarak geri toparlanır ve tekrarlayan pürüzlü bir desen bırakır.
Bu durum dişli titreşiminden farklıdır. Genellikle çıkış veya vida hızı arttıkça daha görünür hâle gelir ve eriyik viskozitesi azaldığında iyileşebilir. Kalıp dudağında birikinti, hasar veya uygun olmayan kalıp kanalı olup olmadığını inceleyin. Ardından her seferinde yalnızca bir kontrollü ayar yapın:
- Kalıp ve dudak sıcaklığını 5–10°C gibi küçük bir denemeyle, yalnızca reçine ve takım sınırları içinde artırın.
- Üretim hedefi izin veriyorsa vida hızını veya çıkışı azaltın.
- Eleklerin, akış kanallarının ve kalıbın temiz ve doğru monte edildiğini doğrulayın.
- Uyumlu bir polimer işleme yardımcısını veya iç yağlayıcıyı ancak malzeme, gıda teması, geri dönüşüm ve müşteri gereksinimleri incelendikten sonra değerlendirin.
Sıcaklık artışı mekanik titreşim değişmeden çizgileri azaltıyorsa bulgular akış veya kesme sorununu destekler. Katkı maddesi hasarlı kalıbı, kararsız beslemeyi veya aşırı çekmeyi düzeltmez.
Güvenli Bir Saha Sorun Giderme Sırası Kullanın
Aynı anda birden fazla ayar yapmadan önce kanıtları kaydedin.
- Deseni ölçün.En az beş çizgi aralığını, hat hızını, genişliği, kalınlığı, reçine sınıfını ve çıkışı kaydedin. Yukarıdaki frekans formülünü kullanın.
- Hızı kısa süreli değiştirin.Aralığın hızla orantılı olarak genişleyip genişlemediğini, rastgele kalıp kalmadığını veya yok olup olmadığını kontrol edin.
- Eğilimleri karşılaştırın ve güvenli biçimde inceleyin.Basınç, eriyik sıcaklığı, vida hızı, kalender hızı ve çekici hızını aynı grafikte gösterin. Önce titreşim ölçümü kullanın; yakından inceleme gerekirse kilitleme ve etiketleme prosedürlerini uygulayın.
- Tek kontrollü deneme yapın.Kalıp dudağı sıcaklığını veya çıkışı ayarlayın; ardından genişlik boyunca ve makine yönünde kalınlığı haritalayın.
Her deneme için önce/sonra numunesi saklayın. Yüzeyin daha düzgün olması, kalınlık veya şekillendirme davranışı değişmişse çözümün tamamlandığı anlamına gelmez.
Aynı Kusur Neden Termoform Çatlaklarına Yol Açabilir?
Periyodik çizgiler, kalınlık değişimine de neden olduklarında yerel termoform yırtılmasıyla ilişkili olabilir. İnce bant daha hızlı ısınır, daha fazla gerilir ve vakumla şekillendirme sırasında gerinimi yoğunlaştırabilir. Bağlantıyı kalınlık haritası ve şekillendirme denemesiyle doğrulayın; ayrıca levha sıcaklığını, ısıtma süresini, tapa desteğini, vakum zamanlamasını ve nihai et kalınlığını kontrol edin.
Hat Tedarikçisini Ne Zaman Sürece Dâhil Etmeli?
Desen; mekanik kontroller, hız testleri ve kararlı sıcaklık denemesinden sonra devam ediyorsa konuyu üst seviyeye taşıyın. Tedarikçinin ekipman davranışını malzeme veya şekillendirme koşullarından ayırabilmesi için reçine, hat ve kusur verilerini hazır bulundurun.
Hat özelinde inceleme için ölçümlerinizi seçilen PP/PS levha ekstrüzyon hattınınkonfigürasyonuyla karşılaştırın. Ürün sayfaları referans bir konfigürasyon gösterir; ancak doğru kalıp, kalender, soğutma ve kontrol ayarları malzemeye ve hedef kalınlığa bağlıdır.
SSS
Periyodik enine çizgi her zaman vida aşınmasından mı kaynaklanır?
Hayır. Düzenli aralıklar çoğu zaman merdane tahriki veya zincir frekansına işaret eder; basınç kararsızlığı ve kalıp kesmesi de yaygın nedenlerdir. Vidayı çıkarmadan önce bu bölgeleri kontrol edin.
Mekanik titreşimi eriyik kırılmasından nasıl ayırabilirim?
Aralığı ölçün ve hat hızını kısa süreli değiştirin. Merdane veya dişli frekansını izleyen aralık mekanik nedeni destekler; kalıp sıcaklığına veya çıkışa tepki veren ince pürüzlülük eriyik kırılmasını destekler.
Kalıp sıcaklığını artırmak çizgileri giderir mi?
Eriyik viskozitesini düşürerek kesme kaynaklı pürüzlülüğü azaltabilir; ancak aşınmış dişliyi, gevşek zinciri veya kararsız beslemeyi onarmaz. Reçine ve kalıp sınırları içinde kontrollü 5–10°C denemesi yapın, ardından kalınlığı doğrulayın.
Levha Ekstrüzyon Prosesinizi Görüşelim
Proses verileri levha numunesiyle birlikte sunulduğunda periyodik enine çizgileri çözmek kolaylaşır. Malzeme ve eriyik akış verilerini, hedef genişlik ve kalınlığı, hat hızını, çıkışı, çalışma saatlerini, basınç ve sıcaklık eğilimlerini, kusur aralığını, fotoğrafları ve varsa termoform arıza numunelerini JWELL’e gönderin. Mühendislerimiz bu bilgilerle proses aralığını, sonraki aşama konfigürasyonunu ve izlenecek sorun giderme adımını değerlendirebilir. JWELL ile İletişime Geçin görüşmeyi başlatmak için.





