
في استكشاف أعطال بثق الصفائح البلاستيكية، لا تعني الخطوط العرضية الدورية تلقائيًا أن اللولب متآكل أو غير محاذٍ. فقد تنقل أسطوانة التقويم اللاحقة العلامة إلى الصفيحة، أو ينشأ العيب عن شد غير مستقر بين القالب والساحب، أو عن قص مرتفع عند شفة القالب. قيسوا المسافة بين الخطوط أولًا، ثم افحصوا كل منطقة مقابل إشارة من الآلة قبل فك اللولب.
ابدؤوا بنمط العيب لا باللولب
يوفر شكل العيب وتباعده أول مؤشر للتشخيص. سجلوا المسافة بين عدة خطوط متتالية، ثم قارنوا التباعد بسرعة الخط وسرعة الأسطوانة واتجاهات الضغط.
| ما تلاحظونه على الصفيحة | المنطقة الأرجح | الفحص الأول |
| خطوط منتظمة جدًا بتباعد شبه ثابت | محرك الأسطوانة أو تعشيق التروس أو السلسلة أو المحمل | قيسوا التباعد وقارنوه بتردد الأسطوانة أو التروس |
| أشرطة يتسع عرضها أو يضيق عند تغيير سرعة الخط | عدم تطابق السرعة أو عدم استقرار الشد | قارنوا إنتاج القالب بسرعة الأسطوانة وسرعة الساحب |
| موجات دقيقة وكثيفة مع سطح باهت أو خشن | قص مرتفع أو تشقق المصهور | افحصوا حرارة شفة القالب والإنتاجية وحالة القالب |
| تشققات التشكيل الحراري محليًا في اتجاه الآلة نفسه | تفاوت في السماكة أو منطقة رقيقة مفرطة التسخين | ارسموا خريطة للسماكة وراجعوا نطاق التسخين |
يفيد هذا النهج الذي يبدأ بالنمط خصوصًا في خط بثق صفائح متكامل، حيث قد ينشأ العيب بعد خروج المصهور من القالب.
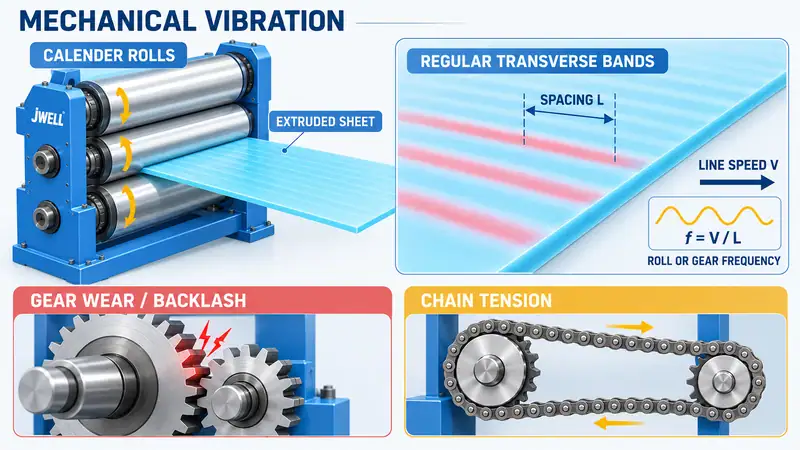
افحصوا الاهتزاز الميكانيكي في مقوم الأسطوانات الثلاث
يتحكم مقوم الأسطوانات الثلاث أو المتعدد في التبريد والسماكة واستنساخ السطح. إذا كانت الخطوط العرضية منتظمة للغاية، فافحصوا محرك الأسطوانة قبل تغيير الراتنج أو إخراج اللولب.
ابدؤوا بعلبة التخفيض وتروس وصل الأسطوانات. فقد ينتج عن تآكل أسنان موضعي أو تلف سن أو خلوص مفرط أو تعشيق ضعيف اصطدام صغير مرة في كل دورة أو دورة تعشيق. ثم تنقل الأسطوانة تلك الحركة الدورية الصغيرة إلى الصفيحة التي لم تتصلب تمامًا.
تتطلب محركات السلسلة الانتباه نفسه. فقد تنزلق السلسلة المرتخية وتتذبذب، بينما تفرض السلسلة المشدودة أكثر من اللازم سحبًا متكررًا على عمود الأسطوانة. افحصوا شد السلسلة وتآكل العجلات المسننة وحالة المحامل ومحاذاة الوصلات وإطار دعم الأسطوانة. استخدموا مقياس اهتزاز لا تلامسيًا إن أمكن. لا تضعوا أيديكم مطلقًا قرب الأسطوانات المتحركة أو سلسلة مكشوفة؛ اعزلوا المعدات وأقفلوا مصدر الطاقة قبل أي فحص يدوي.
يمكن تقدير تردد الاهتزاز من الصفيحة نفسها:
f = V / L
حيث f هو تردد العيب، وV سرعة خط الصفيحة، وL المسافة المقيسة بين خطين متكررين. إذا تطابق التردد المحسوب مع دوران الأسطوانة أو تعشيق التروس أو حركة السلسلة، أصبح التشخيص الميكانيكي أقوى بكثير.
طابقوا إنتاج القالب مع سرعة الأسطوانة وشد الساحب
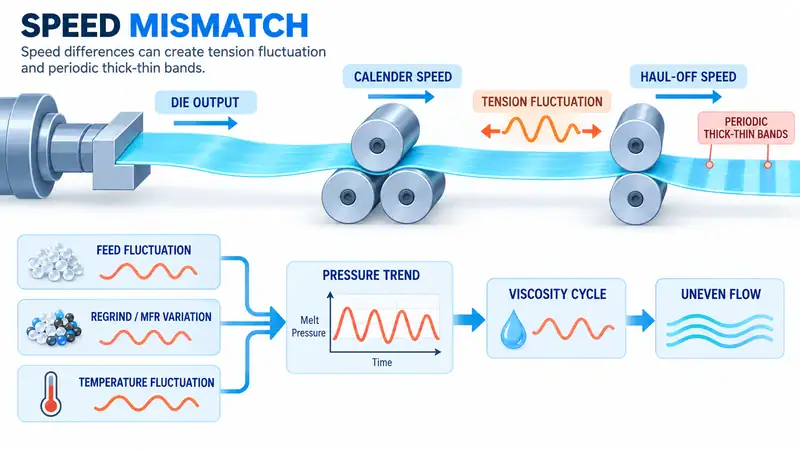
ليست كل الخطوط العرضية علامة اهتزاز. فقد تظهر على الصفيحة أيضًا أشرطة دورية سميكة ورقيقة عندما يُشد المصهور بالتناوب ثم يُرخى بين القالب والمقوم والساحب.
الفحص الأول هو العلاقة بين تدفق المصهور وسرعة المراحل اللاحقة. فإذا سحبت الأسطوانات أو الساحب بسرعة تفوق إمداد المصهور، ترق الصفيحة؛ وعندما يخف السحب، تزداد سماكتها مجددًا. وقد تظهر دورة الشد هذه حتى مع سلامة التروس.
تتبعوا القيم التالية معًا بدل قراءتها كلًّا على حدة:
- إنتاجية آلة البثق أو سرعة اللولب
- ضغط القالب ودرجة حرارة المصهور
- سرعة المقوم والساحب
- سماكة الصفيحة المقيسة
يشير الضغط الذي يرتفع وينخفض على فترات منتظمة إلى عدم استقرار التغذية أو الانصهار. افحصوا نسبة المواد المطحونة والاختلاف في معدل تدفق المصهور بين التشغيلات وتكوّن الجسور أو نقص التغذية عند مدخل اللولب ووصلات أحزمة التسخين أو المزدوجات الحرارية. وقد يغير التغير الكبير في المواد المعاد تدويرها أو تدفق مصهور الراتنج اللزوجة بما يكفي لاضطراب تدفق القالب. ثبّتوا التغذية ومنحنى الحرارة قبل زيادة الإنتاجية.
الإنتاجية الاسمية ليست الإنتاجية القابلة للبيع؛ إذ تحدد درجة الراتنج وسمك المنتج وقدرة التبريد والشد اللاحق نطاق التشغيل المستقر.
استبعدوا القص المرتفع وتشقق المصهور
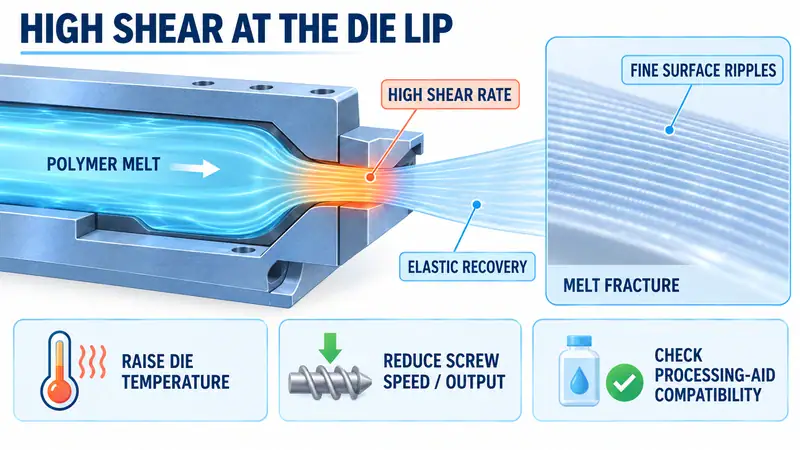
قد تشير الموجات الدقيقة المتقاربة مع سطح أغمق أو أخشن أو ضبابي إلى تشقق المصهور. وهو عدم استقرار سطحي يحدث عندما يتجاوز معدل القص الموضعي عند شفة القالب ما يستطيع البوليمر وهندسة العِدّة تحمله. ويستعيد البوليمر مرونته عند خروجه من القالب، تاركًا نمطًا خشنًا متكررًا.
تختلف هذه الحالة عن اهتزاز التروس. وعادةً ما تصبح أوضح عند زيادة الإنتاجية أو سرعة اللولب، وقد تتحسن عندما تقل لزوجة المصهور. افحصوا شفة القالب بحثًا عن رواسب أو تلف أو حالة غير ملائمة لمسار القالب. ثم أجروا تعديلًا مضبوطًا واحدًا في كل مرة:
- ارفعوا حرارة القالب والشفة في تجربة صغيرة، مثل 5-10°C، مع الالتزام بحدود الراتنج والعِدّة.
- قللوا سرعة اللولب أو الإنتاجية إذا سمح هدف الإنتاج بذلك.
- تأكدوا من نظافة الغرابيل وقنوات التدفق والقالب وتركيبها الصحيح.
- لا تنظروا في استخدام مساعد متوافق لمعالجة البوليمر أو مزلّق داخلي إلا بعد مراجعة متطلبات المادة وملامسة الغذاء وإعادة التدوير والعميل.
إذا خففت زيادة الحرارة الخطوط مع بقاء الاهتزاز الميكانيكي دون تغيير، رجحت مشكلة التدفق أو القص. ولن تصلح الإضافة قالبًا تالفًا أو تغذية غير مستقرة أو سحبًا مفرطًا.
اتبعوا تسلسلًا آمنًا لاستكشاف الأعطال ميدانيًا
اجمعوا الأدلة قبل إجراء عدة تعديلات في آن واحد.
- قيسوا النمط.سجلوا خمسة فواصل بين الخطوط على الأقل وسرعة الخط والعرض والسماكة ودرجة الراتنج والإنتاجية. استخدموا معادلة التردد أعلاه.
- غيّروا السرعة لفترة وجيزة.تحققوا مما إذا كان التباعد يتسع بالتناسب مع السرعة أو يبقى عشوائيًا أو يختفي.
- قارنوا الاتجاهات وافحصوا بأمان.اجمعوا في مخطط واحد الضغط ودرجة حرارة المصهور وسرعة اللولب وسرعة المقوم وسرعة الساحب. استخدموا قياس الاهتزاز أولًا؛ وإذا لزم الفحص عن قرب، فاتبعوا إجراءات العزل والقفل.
- أجروا تجربة واحدة مضبوطة.عدّلوا حرارة شفة القالب أو الإنتاجية، ثم ارسموا خريطة للسماكة عبر العرض وعلى امتداد اتجاه الآلة.
احتفظوا بعينة قبل كل تجربة وبعدها. فسطح أكثر نعومة ليس حلًا مكتملًا إذا تغيرت السماكة أو سلوك التشكيل.
لماذا قد يسبب العيب نفسه تشققات في التشكيل الحراري
قد ترتبط الخطوط الدورية بالتمزق الموضعي أثناء التشكيل الحراري إذا أحدثت أيضًا تفاوتًا في السماكة. يسخن الشريط الرقيق أسرع ويتمدد أكثر، وقد يتركز فيه الإجهاد أثناء التشكيل بالتفريغ. تحققوا من العلاقة بخريطة للسماكة وتجربة تشكيل؛ وافحصوا أيضًا حرارة الصفيحة وزمن التسخين ومساعدة القالب وتوقيت التفريغ وسماكة الجدار النهائية.
متى ينبغي إشراك مورد الخط
صعّدوا المشكلة إذا استمر النمط بعد الفحوص الميكانيكية واختبارات السرعة وتجربة حرارة مستقرة. جهزوا بيانات الراتنج والخط والعيب حتى يتمكن المورد من التمييز بين سلوك المعدات وظروف المادة أو التشكيل.
لمراجعة خاصة بالخط، قارنوا قياساتكم بتهيئة الخط المختارة لـ خط بثق صفائح PP/PS. تعرض صفحات المنتجات تهيئة مرجعية، لكن القالب والمقوم والتبريد وإعدادات التحكم المناسبة تعتمد على المادة والسماكة المستهدفة.
الأسئلة الشائعة
هل ينتج الخط العرضي الدوري دائمًا عن تآكل اللولب؟
لا. غالبًا ما يشير التباعد المنتظم إلى تردد محرك الأسطوانة أو السلسلة؛ كما تشمل الأسباب الشائعة عدم استقرار الضغط وقص القالب. افحصوا هذه المناطق قبل إخراج اللولب.
كيف أميز بين الاهتزاز الميكانيكي وتشقق المصهور؟
قيسوا التباعد وغيّروا سرعة الخط لفترة وجيزة. يدعم التباعد المتوافق مع تردد الأسطوانة أو التروس سببًا ميكانيكيًا؛ بينما تدعم الخشونة الدقيقة التي تستجيب لحرارة القالب أو الإنتاجية تشقق المصهور.
هل يمكن لرفع حرارة القالب إزالة الخطوط؟
قد يقلل خشونة القص بخفض لزوجة المصهور، لكنه لا يصلح ترسًا متآكلًا أو سلسلة مرتخية أو تغذية غير مستقرة. أجروا تجربة مضبوطة بزيادة 5-10°C ضمن حدود الراتنج والقالب، ثم تحققوا من السماكة.
ناقشوا عملية بثق الصفائح لديكم
يسهل حل الخطوط العرضية الدورية عندما ترافق بيانات العملية عينة الصفيحة. أرسلوا إلى JWELL بيانات المواد وتدفق المصهور والعرض والسماكة المستهدفين وسرعة الخط والإنتاجية وساعات التشغيل واتجاهات الضغط والحرارة وتباعد العيب والصور وأي عينات فشلت في التشكيل الحراري. ويمكن لمهندسينا استخدام هذه المعلومات لمراجعة نطاق العملية والتهيئة اللاحقة وخطوة استكشاف العطل التالية. تواصلوا مع JWELL لبدء النقاش.





