
押出の問題の多くは、次の要素の相互作用から生じます: 材料特性, 設備設定、工程条件。 温度、圧力、供給速度のわずかな変化が、生産後半に現れる不具合につながることがあります。
本ガイドでは、よくある不具合の診断方法、出力に影響する工程変数、材料・設備・ライン設計に起因する根本原因の見極め方を紹介します。
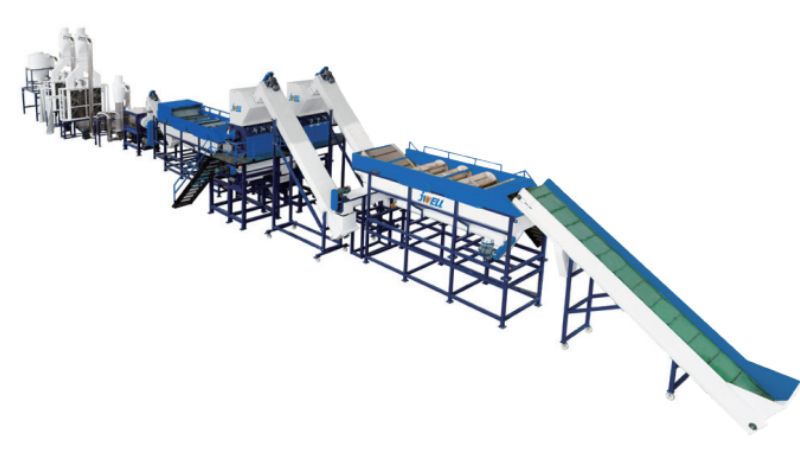
よくある押出不良の診断
不具合を見つける際は、表面上の症状だけを処置しないでください。材料の挙動、工程条件、設備設計がどのように関係しているかを確認します。多くの不具合は、温度、圧力、材料流動の特定の不均衡を示しており、その原因を追跡して修正できます。
肉厚の不均一と寸法のずれ
厚さのばらつきは、壁厚の不均一や寸法公差から外れる部品として現れます。通常は、ダイ全体で溶融温度が均一でないか、冷却速度にばらつきがあることが原因です。 まずダイ設計を確認してください。流動の不均衡によって一定のパターンで厚い部分と薄い部分が生じます。シリンダー内の温度勾配も材料の流れを不均一にします。
よくある原因:
- ダイ温度の不均衡
- 金型の摩耗または損傷
- ライン速度の不安定
- 冷却ゾーンの温度制御不良
材料特性も重要です。ロットごとにMFIが異なると、設定が同じでも流量が変化します。その結果、時間の経過とともに寸法がずれていきます。
表面不良:メルトフラクチャー、シャークスキン、粗さ
メルトフラクチャーは、らせん状の模様や波紋を生じさせます。ポリマーの限界を超える溶融速度で発生します。
シャークスキンは、長手方向に走る細かな筋として現れます。ダイ出口で表面応力が過剰になることが原因です。通常、ダイ温度を調整するか押出速度を下げると改善できます。
明確な模様のない粗い表面は、汚染や溶融品質のばらつきを示すことがよくあります。過度な加熱による材料劣化も表面の不均一を引き起こします。
気泡、焦げ跡、黄変
気泡は材料に水分や空気が閉じ込められていることを示します。樹脂が適切に保管されていたか、ベントシステムが正常に機能しているかを確認してください。
黄変や焦げ跡は熱劣化の兆候です。材料が高温に長時間さらされた場合や、シリンダー内に局所的な高温部がある場合に発生します。滞留時間とシリンダー温度プロファイルを確認してください。
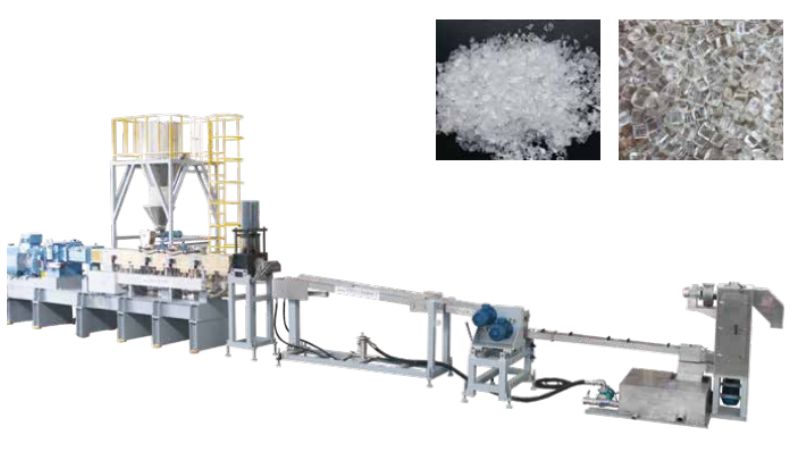
主な兆候:
- 黒い斑点 = 劣化した材料
- 黄色み = 酸化または過熱
- 透明 気泡= 水分含有量
材料汚染による不良は、一定のパターンに従わずランダムに発生します。設備を徹底的に清掃し、搬入材料の品質を確認してください。
圧力と生産量の不安定
溶融圧力の変動は下流工程の品質問題を引き起こします。圧力の急変は寸法と表面品質に直接影響します。
生産中は圧力計を監視してください。圧力が一定なら流れも安定しています。圧力の周期的な変動やドリフトは、供給の問題、温度の不均衡、スクリーンパックの詰まりを示します。
生産量の急変は材料を無駄にし、スクラップを生みます。一般的な原因は次のとおりです: 不安定な供給、汚染された材料、または材料の粘度に対して不適切な スクリュー速度 設定。
工程変数とその影響
次の 工程変数 を適切に制御することで、安定生産と絶え間ないトラブル対応の差が生まれます。温度設定、 スクリューの動作, 冷却バランス, 各種タイミングが相互に影響し、フィルム品質と工程安定性を左右します。
シリンダー温度と溶融温度の制御
ポリマーを適切に溶かし、劣化を防ぐため、シリンダー各ゾーンの温度を慎重に設定します。各ゾーンには役割があります。供給ゾーンは樹脂の流れを保ち、移行ゾーンは材料を溶かし、計量ゾーンは溶融温度を安定させます。
最新の押出機の多くは、各シリンダーゾーンに熱電対を備えた温度コントローラーを使用します。シリンダーの設定温度だけでなく、押出機ダイで実際の溶融温度を監視してください。溶融樹脂用の熱電対で内部状態を正確に把握できます。
溶融温度が高すぎると、ポリマーが劣化し、製品特性が規格外になるおそれがあります。低すぎると、混練不足や未溶融粒子が生じます。
スクリュー速度、rpm、背圧の影響
スクリューrpmは生産速度を直接制御し、溶融樹脂に加わる機械エネルギーにも影響します。 スクリュー速度を上げると処理能力は増しますが、せん断発熱によって溶融温度も上昇します。
背圧は混練品質と溶融温度に影響します。ダイの抵抗や冷却システムの抵抗によって背圧が生じます。
冷却システムとダイ温度のバランス調整
ダイ温度はフィルム幅全体の流量分布に影響します。ダイ温度が不均一だと、厚さのばらつきや帯状の厚み差が生じ、下流工程で現れます。
反りや寸法ずれを防ぐため、冷却システムで熱を均等に取り除く必要があります。
滞留時間、L/D比、ライン速度の調整
滞留時間は押出機のL/D比とライン速度によって決まります。滞留時間が長いと混練性は高まりますが、熱に弱い材料は熱劣化のリスクが増します。
根本原因:材料、設備、設計要因
押出の問題の多くは、使用材料、設備の機能、ライン構成という三つの主要領域に起因します。
原材料の品質と汚染
原材料の品質は最終製品に直接影響します。汚染材料は押出部品にフィッシュアイや変色などの不良を引き起こします。加工前に、搬入樹脂に異物や劣化したポリマーがないか必ず確認してください。
水分も大きな問題です。メーカーの仕様に従って樹脂を乾燥させないと、気泡や 表面欠陥が発生します。ほこり、金属片、異種ポリマーによる汚染を防ぐため、材料を適切に保管してください。
スクリュー設計と摩耗状態
スクリュー設計 は加工材料に適合していなければなりません。圧縮比や溝の深さが不適切だと、溶融と混練が不十分になります。スクリューの摩耗によって押出機内の材料の流れが変わり、生産量と品質に問題が生じます。
フライト先端とシリンダー表面に摩耗の兆候がないか、スクリューを定期的に点検してください。摩耗したスクリューは混練効率を下げ、溶融温度を不均一にします。
ダイの芯合わせと押出ラインの設定
ダイの芯合わせは製品寸法と表面品質に影響します。ダイがスクリュー軸に正しく中心合わせされていないと、 肉厚が不均一になり、 部品に反りが生じます。
冷却槽はダイ出口と平行に設置してください。位置合わせが不適切だと内部応力が生じ、完成品の反りや寸法ずれにつながります。
混練、材料劣化、予防保全
適切な混練 は加工中の材料劣化を防ぎます。押出機内の滞留時間が長すぎると、ポリマーの分解やゲル化が起こります。材料の完全性を保つため、 溶融温度と滞留時間を下げてください。
押出ラインの予防保全スケジュールを設定してください。生産前に設備を清掃し、スクリーンパックに劣化材料がないか点検します。定期保全により、小さな問題が大きな生産障害になる前に対処できます。
実績のあるソリューションとベストプラクティス
成功する 押出操業 には、スマートな工程制御、的を絞ったトラブルシューティング、廃棄物削減策が欠かせません。
リアルタイムの工程制御と最適化
押出工程をリアルタイムで監視すると、問題が大きなコストにつながる前に発見できます。生産中は温度、圧力、スクリュー速度などの主要変数を追跡してください。
次の箇所に デジタルセンサー を設置すれば、重要箇所の状態を即時に把握できます。早い段階で 温度上昇 や圧力低下を検知すれば、速やかに調整できます。この方法で不良を減らし、安定した生産品質を保てます。
主な監視箇所:
- ダイ温度と圧力
- スクリュー速度とトルク
- 供給速度の安定性
- 溶融温度の均一性
PVCおよび特殊用途の押出トラブルシューティング
PVC押出では材料が 温度変化に敏感なため、加工技術に特別な注意が必要です。トルク変動や混練不足を引き起こすドライブレンドの供給不良にも注意してください。
ホッパーの水準を定期的に確認し、材料の流れを一定に保つことで供給システムを安定させます。
生産停止の削減と効率向上
生産停止の削減は予防保全から始まります。予期しない停止を避けるため、スクリーンとダイを予定どおり清掃してください。
エネルギー消費の傾向を追跡し、非効率な箇所を見つけましょう。
材料廃棄の防止と製品開発の改善
材料の廃棄は利益を損ないます。メーカーの仕様に従って樹脂を乾燥させ、水分に起因する不良を防ぎます。製品切替時には色替えパージを効率的に行い、スクラップを最小限に抑えます。
JWELLのエンジニアリング力で押出の問題を根本から解決
押出不良は、材料、設備、工程制御に潜む問題の兆候です。製品品質を高めて停止時間を減らす最短の方法は、押出システム全体を理解するパートナーと取り組むことです。 Jwellanhuiでは、 先進機械 と実際のエンジニアリング経験を組み合わせています。 共に押出の問題の根本原因を見つけ、持続的な解決策を構築しましょう。
今すぐお問い合わせください 専門的な相談、設備の推奨、または個別の押出ソリューションをご案内します。
よくある質問
よくある押出不良と、すばやく見分ける方法を教えてください。
よくある不良は、表面の粗れ、筋、気泡、反り、厚さのばらつきです。目視と手触りで表面を確認し、欠陥をすばやく特定します。
押出製品のメルトフラクチャー、シャークスキン、表面粗さは、どう対処すればよいですか?
メルトフラクチャーには速度を下げてダイ温度を上げます。シャークスキンには生産量を下げるか樹脂を変更します。表面が粗い場合は加熱を調整してください。
押出中のダイライン、厚さのばらつき、寸法不安定は、通常何が原因ですか?
汚れや傷のあるダイは筋状の跡を生じさせます。不安定な流れや速度は厚さのばらつきを招きます。不均一な冷却は製品寸法を不安定にします。
水分、汚染、溶融強度不足など、樹脂・材料の問題に押出トラブルの原因をさかのぼるにはどうすればよいですか?
湿った原材料を乾燥させて気泡を防ぎます。材料を清潔に保って斑点を避けます。溶融強度を安定させるため、品質が確認された樹脂を使用してください。
押出品質が低下したとき、温度プロファイル、スクリュー速度、背圧、引取速度のうち、どの設定から調整すべきですか?
まず温度を調整し、次にスクリュー速度と引取速度を調整します。背圧は最後に調整してください。
押出不良の再発を恒久的に防ぐには、スクリュー、ダイ、冷却/キャリブレーションシステムをどのように改良すればよいですか?
混練性を高めるためスクリュー構造を最適化します。材料流動を均一にするためダイを再設計します。製品寸法を安定させるため冷却装置を改良します。





