
Na resolução de problemas de extrusão de chapas de plástico, linhas transversais periódicas não significam automaticamente que o parafuso esteja desgastado ou desalinhado. A marca pode ser transferida para a chapa pela calandra a jusante, resultar de uma tensão instável entre a fieira e o arrastamento ou ser causada por cisalhamento elevado no lábio da fieira. Comece por medir o espaçamento entre linhas e, em seguida, verifique cada zona em função de um sinal da máquina antes de desmontar o parafuso.
Comece pelo padrão, não pelo parafuso
A forma e o espaçamento do defeito fornecem o primeiro diagnóstico. Registe a distância entre várias linhas consecutivas e compare o espaçamento com a velocidade da linha, a velocidade dos rolos e as tendências de pressão.
| Aspeto observado na chapa | Zona mais provável | Primeira verificação |
| Linhas muito regulares com espaçamento quase constante | Acionamento dos rolos, engrenamento, corrente ou rolamento | Meça o espaçamento e compare-o com a frequência dos rolos ou das engrenagens |
| Bandas que ficam mais largas ou estreitas quando muda a velocidade da linha | Desfasamento de velocidade ou instabilidade da tensão | Compare o caudal da fieira, a velocidade dos rolos e a velocidade de arrastamento |
| Ondas finas e densas com superfície baça ou rugosa | Cisalhamento elevado ou fratura da massa fundida | Verifique a temperatura do lábio da fieira, o caudal e o estado da fieira |
| Fissuras locais de termoformagem na mesma direção da máquina | Variação de espessura ou zona sobreaquecida/fina | Mapeie a espessura e reveja a janela de aquecimento |
Esta abordagem, que começa pelo padrão, é particularmente útil numa linha completa de extrusão de chapas, onde o defeito pode surgir depois de a massa fundida sair da fieira.
Verifique a calandra de três rolos quanto a vibrações mecânicas
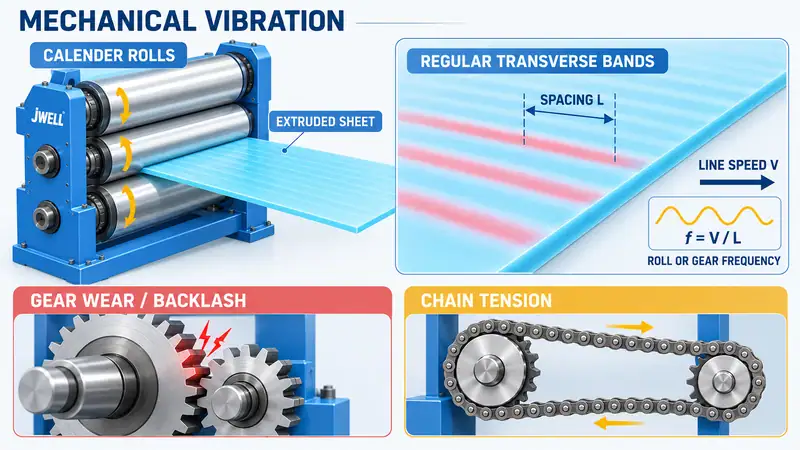
A calandra de três ou vários rolos controla a refrigeração, a espessura e a reprodução da superfície. Se as linhas transversais forem muito regulares, inspecione o acionamento dos rolos antes de alterar a resina ou retirar o parafuso.
Comece pelo redutor e pelas engrenagens de acoplamento dos rolos. O desgaste localizado dos dentes, um dente danificado, folga excessiva ou um engrenamento deficiente podem provocar um pequeno impacto por rotação ou ciclo de engrenamento. A superfície do rolo transfere então esse pequeno movimento periódico para a chapa ainda não totalmente solidificada.
Os acionamentos por corrente exigem a mesma atenção. Uma corrente frouxa pode deslizar e oscilar; uma corrente demasiado esticada pode impor um esforço repetido ao veio do rolo. Inspecione a tensão da corrente, o desgaste das rodas dentadas, o estado dos rolamentos, o alinhamento do acoplamento e a estrutura de suporte dos rolos. Sempre que possível, utilize um medidor de vibrações sem contacto. Nunca aproxime a mão de rolos em movimento ou de uma corrente exposta; antes de qualquer inspeção manual, isole e bloqueie o equipamento.
Pode estimar a frequência da vibração a partir da própria chapa:
f = V / L
Aqui, f é a frequência do defeito, V é a velocidade linear da chapa e L é a distância medida entre duas linhas repetidas. Se a frequência calculada corresponder à rotação de um rolo, ao engrenamento ou ao movimento da corrente, o diagnóstico mecânico torna-se muito mais sólido.
Compare o caudal da fieira, a velocidade dos rolos e a tensão de arrastamento
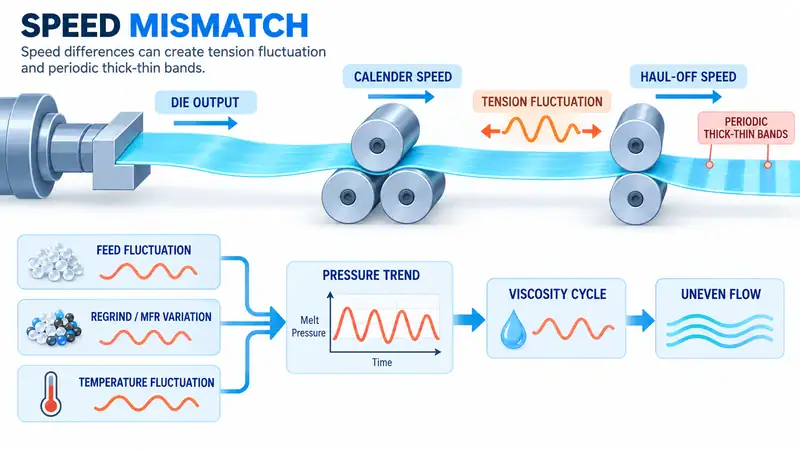
Nem todas as linhas transversais são marcas de vibração. A chapa também pode apresentar bandas periódicas de maior e menor espessura quando a massa fundida é estirada e libertada alternadamente entre a fieira, a calandra e o arrastamento.
A primeira verificação é a relação entre o caudal da massa fundida e a velocidade dos equipamentos a jusante. Se os rolos ou o arrastamento puxarem mais depressa do que a massa fundida consegue alimentar, a chapa fica mais fina; quando a tração diminui, volta a engrossar. Este ciclo de tensão pode ocorrer mesmo quando as engrenagens estão em bom estado.
Analise em conjunto os seguintes valores, em vez de os consultar um de cada vez:
- Produção da extrusora ou velocidade do parafuso
- Pressão da fieira e temperatura da massa fundida
- Velocidade da calandra e do arrastamento
- Espessura medida da chapa
Uma pressão que sobe e desce a intervalos regulares aponta para uma condição instável de alimentação ou fusão. Verifique a percentagem de material regranulado, as diferenças de índice de fluidez entre lotes, a formação de pontes ou a alimentação insuficiente na garganta de alimentação e as ligações das bandas de aquecimento ou dos termopares. Uma alteração significativa do material reciclado ou do índice de fluidez da resina pode modificar a viscosidade o suficiente para perturbar o fluxo na fieira. Estabilize a alimentação e o perfil de temperatura antes de aumentar a produção.
A produção indicada na placa não é produção comercializável; o grau de resina, a espessura, a capacidade de refrigeração e a tensão a jusante definem a janela estável.
Exclua cisalhamento elevado e fratura da massa fundida
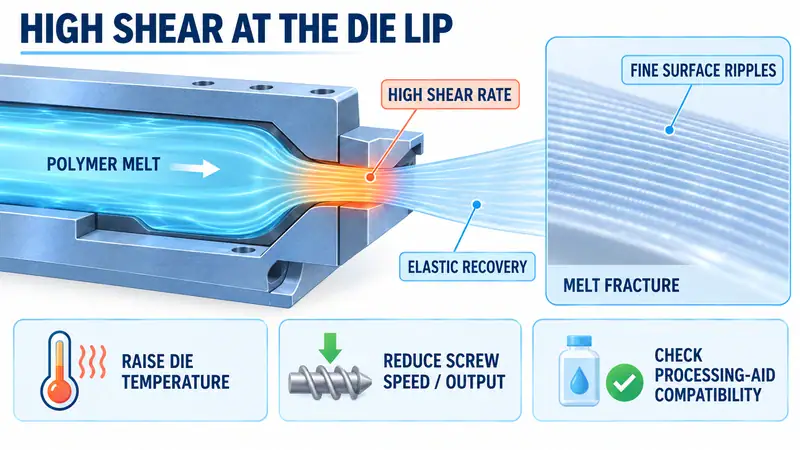
Ondas finas e próximas, com uma superfície mais escura, rugosa ou baça, podem indicar fratura da massa fundida. Trata-se de uma instabilidade superficial que ocorre quando a taxa de cisalhamento localizada no lábio da fieira excede o que o polímero e a geometria da ferramenta conseguem suportar. Ao sair da fieira, o polímero recupera elasticamente e deixa um padrão rugoso repetitivo.
Esta condição é diferente de uma vibração das engrenagens. Normalmente torna-se mais visível quando aumenta a produção ou a velocidade do parafuso, e pode melhorar quando a massa fundida se torna menos viscosa. Inspecione o lábio da fieira quanto a depósitos, danos ou uma condição inadequada do land. Em seguida, faça um ajuste controlado de cada vez:
- Eleve ligeiramente a temperatura da fieira e do lábio num ensaio, por exemplo 5-10°C, apenas dentro dos limites da resina e das ferramentas.
- Reduza a velocidade do parafuso ou a produção se o objetivo de fabrico o permitir.
- Confirme que os filtros, os canais de fluxo e a fieira estão limpos e corretamente montados.
- Considere um auxiliar de processamento de polímeros compatível ou um lubrificante interno apenas depois de analisar os requisitos do material, de contacto alimentar, de reciclagem e do cliente.
Se um aumento da temperatura reduzir as linhas sem alterar a vibração mecânica, a evidência aponta para um problema de fluxo ou cisalhamento. Um aditivo não corrigirá uma fieira danificada, uma alimentação instável ou um estiramento excessivo.
Siga uma sequência segura de resolução de problemas em campo
Reúna evidências antes de fazer vários ajustes em simultâneo.
- Meça o padrão.Registe pelo menos cinco espaçamentos entre linhas, a velocidade da linha, a largura, a espessura, o grau da resina e a produção. Utilize a fórmula da frequência acima.
- Altere brevemente a velocidade.Verifique se o espaçamento aumenta proporcionalmente à velocidade, se continua aleatório ou se desaparece.
- Compare tendências e inspecione em segurança.Sobreponha os dados de pressão, temperatura da massa fundida, velocidade do parafuso, velocidade da calandra e velocidade de arrastamento. Comece pela medição de vibrações; se for necessária uma inspeção próxima, siga os procedimentos de bloqueio e etiquetagem.
- Faça um ensaio controlado.Ajuste a temperatura do lábio da fieira ou a produção e, em seguida, mapeie a espessura ao longo da largura e da direção da máquina.
Guarde uma amostra de antes e depois de cada ensaio. Uma superfície mais lisa não é uma solução completa se a espessura ou o comportamento de conformação se alterarem.
Porque é que o mesmo defeito pode provocar fissuras na termoformagem
Linhas periódicas podem estar associadas a ruturas locais na termoformagem quando também causam variações de espessura. Uma faixa fina aquece mais depressa, estica mais e pode concentrar a deformação durante a formação por vácuo. Confirme a relação com um mapa de espessura e um ensaio de conformação; verifique também a temperatura da chapa, o tempo de aquecimento, o auxílio de punção, o momento de aplicação do vácuo e a espessura final da parede.
Quando envolver o fornecedor da linha
Peça apoio quando o padrão persistir após as verificações mecânicas, os ensaios de velocidade e um ensaio com temperatura estável. Tenha disponíveis os dados da resina, da linha e do defeito, para que o fornecedor possa distinguir o comportamento do equipamento das condições do material ou de conformação.
Para uma análise específica da linha, compare as suas medições com a configuração da linha de extrusão de chapas PP/PS. As páginas de produto mostram uma configuração de referência, mas a fieira, a calandra, a refrigeração e as definições de controlo corretas dependem do material e da espessura pretendida.
Perguntas frequentes
Uma linha transversal periódica é sempre causada pelo desgaste do parafuso?
Não. Um espaçamento regular aponta frequentemente para a frequência do acionamento dos rolos ou da corrente; a instabilidade de pressão e o cisalhamento da fieira são outras causas comuns. Verifique essas zonas antes de retirar o parafuso.
Como posso distinguir vibração mecânica de fratura da massa fundida?
Meça o espaçamento e altere brevemente a velocidade da linha. Um espaçamento que acompanha a frequência dos rolos ou das engrenagens aponta para uma causa mecânica; uma rugosidade fina que responde à temperatura da fieira ou à produção aponta para fratura da massa fundida.
Aumentar a temperatura da fieira pode eliminar as linhas?
Pode reduzir a rugosidade relacionada com o cisalhamento ao diminuir a viscosidade da massa fundida, mas não reparará uma engrenagem desgastada, uma corrente frouxa ou uma alimentação instável. Faça um ensaio controlado de 5-10°C dentro dos limites da resina e da fieira e, em seguida, confirme a espessura.
Fale sobre o seu processo de extrusão de chapas
É mais fácil resolver linhas transversais periódicas quando os dados do processo acompanham a amostra da chapa. Envie à JWELL os dados do material e do índice de fluidez, a largura e a espessura pretendidas, a velocidade da linha, a produção, as horas de funcionamento, as tendências de pressão e temperatura, o espaçamento dos defeitos, fotografias e eventuais amostras com falhas de termoformagem. Os nossos engenheiros poderão utilizar esta informação para analisar a janela de processo, a configuração a jusante e a próxima etapa de resolução de problemas. Contacte a JWELL para iniciar a conversa.





