
ในการแก้ปัญหาการรีดขึ้นรูปแผ่นพลาสติก เส้นขวางที่เกิดเป็นช่วงไม่ได้หมายความโดยอัตโนมัติว่าสกรูสึกหรอหรือเยื้องศูนย์ รอยอาจถูกถ่ายลงบนแผ่นโดยชุดลูกกลิ้งคาเลนเดอร์ปลายน้ำ เกิดจากแรงตึงที่ไม่เสถียรระหว่างดายกับชุดดึง หรือเกิดจากแรงเฉือนสูงที่ปากดาย วัดระยะห่างของเส้นก่อน จากนั้นตรวจสอบแต่ละโซนเทียบกับสัญญาณจากเครื่องจักรก่อนถอดสกรู
เริ่มจากรูปแบบ ไม่ใช่สกรู
รูปร่างและระยะห่างของข้อบกพร่องช่วยวินิจฉัยเบื้องต้น บันทึกระยะระหว่างเส้นที่ต่อเนื่องกันหลายเส้น แล้วเปรียบเทียบกับความเร็วสายการผลิต ความเร็วลูกกลิ้ง และแนวโน้มแรงดัน
| สิ่งที่เห็นบนแผ่น | โซนที่น่าจะเป็นสาเหตุที่สุด | การตรวจสอบแรก |
| เส้นที่สม่ำเสมอมากและมีระยะห่างเกือบคงที่ | ไดรฟ์ลูกกลิ้ง เฟืองโซ่ โซ่ หรือแบริ่ง | วัดระยะห่างและเปรียบเทียบกับความถี่ของลูกกลิ้งหรือเฟือง |
| แถบที่กว้างขึ้นหรือแคบลงเมื่อเปลี่ยนความเร็วสายการผลิต | ความเร็วไม่ตรงกันหรือแรงตึงไม่เสถียร | เปรียบเทียบกำลังการผลิตจากดาย ความเร็วลูกกลิ้ง และความเร็วชุดดึง |
| คลื่นละเอียดถี่พร้อมพื้นผิวด้านหรือหยาบ | แรงเฉือนสูงหรือความไม่เสถียรของผิวหลอม | ตรวจสอบอุณหภูมิปากดาย กำลังการผลิต และสภาพดาย |
| รอยแตกร้าวจากการขึ้นรูปร้อนเฉพาะจุดในทิศทางเดียวกับเครื่องจักร | ความแปรผันของเกจหรือบริเวณที่ร้อนเกินไป/บางเกินไป | ทำแผนที่ความหนาและทบทวนช่วงอุณหภูมิการให้ความร้อน |
แนวทางเริ่มวินิจฉัยจากรูปแบบนี้มีประโยชน์อย่างยิ่งกับ สายการรีดขึ้นรูปแผ่น, ซึ่งข้อบกพร่องอาจเกิดขึ้นหลังจากหลอมออกจากดายแล้ว
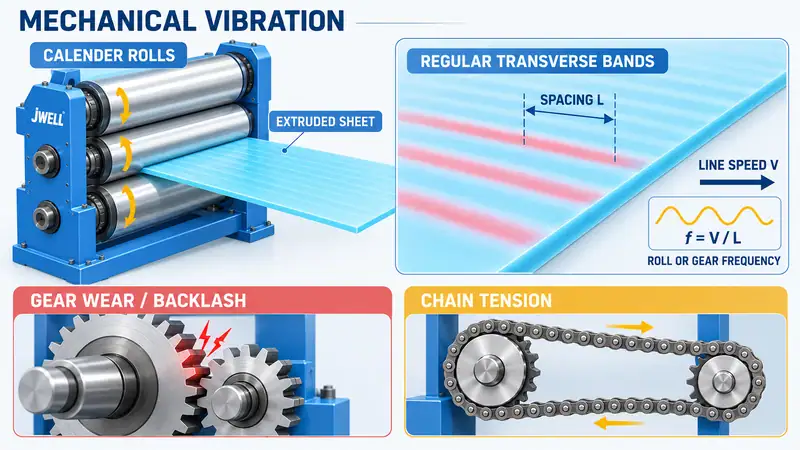
ตรวจสอบชุดลูกกลิ้งคาเลนเดอร์สามตัวว่ามีการสั่นสะเทือนทางกลหรือไม่
ชุดลูกกลิ้งคาเลนเดอร์สามตัวหรือหลายตัวควบคุมการหล่อเย็น ความหนา และการถ่ายทอดพื้นผิว หากเส้นขวางมีรูปแบบสม่ำเสมอมาก ให้ตรวจสอบไดรฟ์ลูกกลิ้งก่อนเปลี่ยนเรซินหรือถอดสกรู
เริ่มจากเกียร์ทดและเฟืองข้อต่อลูกกลิ้ง การสึกหรอเฉพาะจุด ฟันเฟืองเสีย ระยะคลอนมากเกินไป หรือการขบเฟืองไม่ดี อาจทำให้เกิดแรงกระแทกเล็กน้อยหนึ่งครั้งต่อรอบหรือหนึ่งครั้งต่อรอบการขบเฟือง จากนั้นผิวลูกกลิ้งจะถ่ายทอดการเคลื่อนไหวเป็นจังหวะเล็กน้อยนี้ไปยังแผ่นที่ยังแข็งตัวไม่สมบูรณ์
ระบบขับเคลื่อนด้วยโซ่ก็ต้องตรวจสอบเช่นกัน โซ่ที่หย่อนอาจลื่นและแกว่ง ส่วนโซ่ที่ตึงเกินไปอาจดึงเพลาลูกกลิ้งซ้ำๆ ตรวจสอบความตึงโซ่ การสึกของสเตอร์ สภาพแบริ่ง แนวศูนย์ข้อต่อ และโครงรองรับลูกกลิ้ง หากเป็นไปได้ให้ใช้เครื่องวัดการสั่นสะเทือนแบบไม่สัมผัส ห้ามวางมือใกล้ลูกกลิ้งที่กำลังหมุนหรือโซ่ที่เปิดโล่ง แยกและล็อกอุปกรณ์ก่อนตรวจสอบด้วยมือทุกครั้ง
คุณสามารถประมาณความถี่การสั่นสะเทือนจากแผ่นได้ดังนี้:
f = V / L
ในที่นี้ f คือความถี่ของข้อบกพร่อง V คือความเร็วสายการผลิตของแผ่น และ L คือระยะที่วัดได้ระหว่างเส้นซ้ำสองเส้น หากความถี่ที่คำนวณได้ตรงกับการหมุนของลูกกลิ้ง การขบเฟือง หรือการเคลื่อนของโซ่ การวินิจฉัยทางกลก็จะมีน้ำหนักมากขึ้น
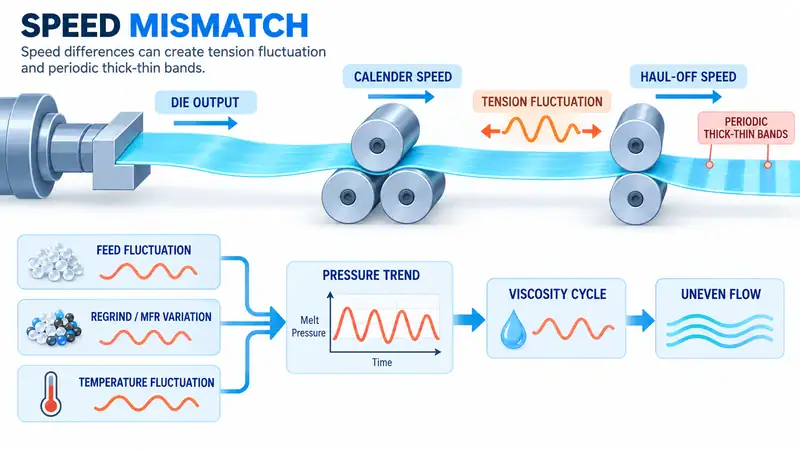
จับคู่กำลังการผลิตจากดาย ความเร็วลูกกลิ้ง และแรงตึงชุดดึง
เส้นขวางไม่ได้เกิดจากการสั่นสะเทือนทุกกรณี แผ่นอาจมีแถบหนาและบางเป็นช่วงเมื่อหลอมถูกยืดและคลายสลับกันระหว่างดาย ชุดลูกกลิ้งคาเลนเดอร์ และชุดดึง
สิ่งแรกที่ควรตรวจสอบคือความสัมพันธ์ระหว่างการจ่ายหลอมกับความเร็วปลายน้ำ หากลูกกลิ้งหรือชุดดึงดึงเร็วเกินกว่าที่หลอมจะจ่ายได้ แผ่นจะถูกดึงจนบาง เมื่อแรงดึงคลายตัว แผ่นก็หนาขึ้นอีก วงจรแรงตึงนี้เกิดขึ้นได้แม้เฟืองจะทำงานปกติ
ติดตามค่าต่อไปนี้ร่วมกัน แทนการอ่านทีละค่า:
- กำลังการผลิตของเครื่องอัดรีดหรือความเร็วสกรู
- แรงดันดายและอุณหภูมิหลอม
- ความเร็วชุดลูกกลิ้งคาเลนเดอร์และชุดดึง
- ความหนาแผ่นที่วัดได้
แรงดันที่เพิ่มและลดเป็นช่วงอย่างสม่ำเสมอชี้ถึงสภาวะการป้อนหรือการหลอมที่ไม่เสถียร ตรวจสอบเปอร์เซ็นต์วัสดุบดกลับ ความแตกต่างของอัตราการไหลหลอมระหว่างล็อต การเกิดสะพานวัสดุหรือการขาดวัตถุดิบที่คอป้อน และการเชื่อมต่อแถบฮีตเตอร์หรือเทอร์โมคัปเปิล การเปลี่ยนแปลงมากของวัสดุรีไซเคิลหรืออัตราการไหลหลอมของเรซินอาจเปลี่ยนความหนืดมากพอที่จะรบกวนการไหลของดาย ทำให้การป้อนและโปรไฟล์อุณหภูมิเสถียรก่อนเพิ่มกำลังการผลิต
กำลังการผลิตตามป้ายเครื่องไม่เท่ากับกำลังการผลิตสินค้าที่จำหน่ายได้ เกรดเรซิน ความหนา กำลังการหล่อเย็น และแรงตึงปลายน้ำเป็นตัวกำหนดช่วงการทำงานที่เสถียร
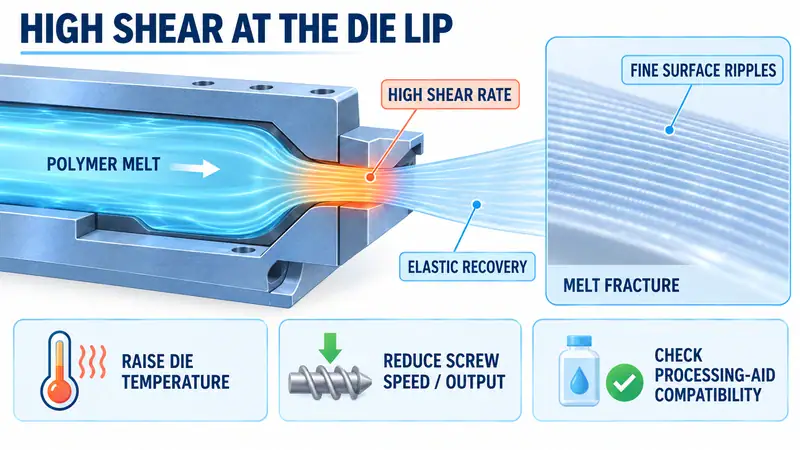
ตัดสาเหตุแรงเฉือนสูงและความไม่เสถียรของผิวหลอมออก
คลื่นละเอียดที่ชิดกัน พร้อมพื้นผิวคล้ำ หยาบ หรือขุ่น อาจบ่งชี้ความไม่เสถียรของผิวหลอม ซึ่งเป็นความไม่เสถียรของพื้นผิวที่เกิดเมื่ออัตราแรงเฉือนเฉพาะบริเวณปากดายสูงเกินกว่าที่พอลิเมอร์และรูปทรงเครื่องมือจะรองรับได้ พอลิเมอร์คืนรูปยืดหยุ่นเมื่อออกจากดาย ทำให้เกิดรูปแบบพื้นผิวหยาบซ้ำๆ
สภาวะนี้แตกต่างจากการสั่นของเฟือง โดยปกติจะเห็นชัดขึ้นเมื่อกำลังการผลิตหรือความเร็วสกรูเพิ่มขึ้น และอาจดีขึ้นเมื่อหลอมมีความหนืดลดลง ตรวจสอบคราบ ความเสียหาย หรือสภาพ land ที่ไม่เหมาะสมบริเวณปากดาย จากนั้นปรับทีละรายการอย่างควบคุม:
- เพิ่มอุณหภูมิดายและปากดายเล็กน้อยในการทดลอง เช่น 5-10°C โดยต้องอยู่ภายในขีดจำกัดของเรซินและเครื่องมือ
- ลดความเร็วสกรูหรือกำลังการผลิต หากเป้าหมายการผลิตอนุญาต
- ยืนยันว่าสกรีน ช่องทางไหล และดายสะอาดและประกอบถูกต้อง
- พิจารณาสารช่วยแปรรูปพอลิเมอร์หรือสารหล่อลื่นภายในที่เข้ากันได้ เฉพาะหลังตรวจสอบข้อกำหนดด้านวัสดุ การสัมผัสอาหาร การรีไซเคิล และลูกค้าแล้ว
หากการเพิ่มอุณหภูมิช่วยลดเส้นขณะที่การสั่นสะเทือนทางกลไม่เปลี่ยนแปลง หลักฐานจะสนับสนุนปัญหาการไหลหรือแรงเฉือน สารเติมแต่งไม่สามารถแก้ดายเสีย การป้อนไม่เสถียร หรือการดึงยืดมากเกินไปได้
ใช้ลำดับการแก้ปัญหาหน้างานอย่างปลอดภัย
เก็บหลักฐานก่อนปรับหลายรายการพร้อมกัน
- วัดรูปแบบบันทึกระยะห่างของเส้นอย่างน้อยห้าช่วงระยะห่าง ความเร็วสายการผลิต ความกว้าง ความหนา เกรดเรซิน และกำลังการผลิต ใช้สูตรความถี่ด้านบน
- เปลี่ยนความเร็วในช่วงสั้นๆตรวจสอบว่าระยะห่างขยายตามสัดส่วนความเร็ว คงที่แบบสุ่ม หรือหายไป
- เปรียบเทียบแนวโน้มและตรวจสอบอย่างปลอดภัยวางแนวโน้มแรงดัน อุณหภูมิหลอม ความเร็วสกรู ความเร็วชุดลูกกลิ้งคาเลนเดอร์ และความเร็วชุดดึงซ้อนกัน ใช้การวัดการสั่นสะเทือนก่อน หากจำเป็นต้องตรวจใกล้ ให้ปฏิบัติตามขั้นตอนล็อกเอาต์
- ทดลองแบบควบคุมหนึ่งครั้งปรับอุณหภูมิปากดายหรือกำลังการผลิต จากนั้นทำแผนที่ความหนาตลอดแนวความกว้างและตามทิศทางเครื่องจักร
เก็บตัวอย่างก่อนและหลังการทดลองแต่ละครั้ง พื้นผิวที่เรียบขึ้นยังไม่ถือว่าแก้ปัญหาเสร็จ หากความหนาหรือพฤติกรรมการขึ้นรูปเปลี่ยนไป
เหตุใดข้อบกพร่องเดียวกันจึงทำให้เกิดรอยแตกขณะเทอร์โมฟอร์ม
เส้นที่เกิดเป็นช่วงอาจเชื่อมโยงกับการฉีกขาดเฉพาะจุดขณะเทอร์โมฟอร์มเมื่อทำให้ความหนาเปลี่ยนแปลงด้วย แถบบางจะร้อนเร็วกว่า ยืดมากกว่า และทำให้เกิดแรงเครียดกระจุกตัวระหว่างการขึ้นรูปสุญญากาศ ยืนยันความเชื่อมโยงด้วยแผนที่ความหนาและการทดลองขึ้นรูป พร้อมตรวจสอบอุณหภูมิแผ่น เวลาให้ความร้อน ตัวช่วยกดขึ้นรูป จังหวะสุญญากาศ และความหนาผนังสุดท้าย
เมื่อใดควรให้ซัพพลายเออร์สายการผลิตเข้ามาช่วย
ยกระดับการตรวจสอบเมื่อรูปแบบยังคงอยู่หลังตรวจสอบทางกล ทดสอบความเร็ว และทดลองอุณหภูมิคงที่ เตรียมข้อมูลเรซิน สายการผลิต และข้อบกพร่องให้พร้อม เพื่อให้ซัพพลายเออร์แยกพฤติกรรมอุปกรณ์ออกจากสภาวะวัสดุหรือการขึ้นรูปได้
สำหรับการตรวจสอบเฉพาะสายการผลิต ให้เปรียบเทียบค่าที่วัดได้กับการกำหนดค่าของรุ่นที่เลือก สายการรีดขึ้นรูปแผ่น PP/PSผลิตภัณฑ์แสดงการกำหนดค่าอ้างอิง แต่การตั้งค่าดาย ลูกกลิ้งรีด การหล่อเย็น และระบบควบคุมที่เหมาะสมขึ้นอยู่กับวัสดุและความหนาเป้าหมาย
คำถามที่พบบ่อย
เส้นขวางที่เกิดเป็นช่วงมีสาเหตุจากสกรูสึกหรอเสมอหรือไม่?
ไม่เสมอไป ระยะห่างสม่ำเสมอมักชี้ไปที่ความถี่ของไดรฟ์ลูกกลิ้งหรือโซ่ ความไม่เสถียรของแรงดันและแรงเฉือนที่ดายเป็นสาเหตุทั่วไปอื่นๆ ตรวจสอบโซนเหล่านี้ก่อนถอดสกรู
จะแยกการสั่นสะเทือนทางกลออกจากความไม่เสถียรของผิวหลอมได้อย่างไร?
วัดระยะห่างและเปลี่ยนความเร็วสายการผลิตในช่วงสั้นๆ ระยะห่างที่สัมพันธ์กับความถี่ของลูกกลิ้งหรือเฟืองสนับสนุนสาเหตุทางกล ส่วนความหยาบละเอียดที่ตอบสนองต่ออุณหภูมิดายหรือกำลังการผลิตสนับสนุนสาเหตุความไม่เสถียรของผิวหลอม
การเพิ่มอุณหภูมิดายช่วยขจัดเส้นได้หรือไม่?
อาจช่วยลดความหยาบจากแรงเฉือนได้โดยลดความหนืดหลอม แต่ไม่สามารถซ่อมเฟืองสึก โซ่หย่อน หรือการป้อนที่ไม่เสถียร ทดลองแบบควบคุมที่ 5-10°C ภายในขีดจำกัดเรซินและดาย แล้วตรวจสอบความหนา
หารือเกี่ยวกับกระบวนการรีดขึ้นรูปแผ่นของคุณ
เส้นขวางที่เกิดเป็นช่วงแก้ไขได้ง่ายขึ้นเมื่อมีข้อมูลกระบวนการประกอบกับตัวอย่างแผ่น ส่งข้อมูลวัสดุและการไหลหลอม ความกว้างและความหนาเป้าหมาย ความเร็วสายการผลิต กำลังการผลิต ชั่วโมงทำงาน แนวโน้มแรงดันและอุณหภูมิ ระยะห่างข้อบกพร่อง ภาพถ่าย และตัวอย่างชิ้นงานที่เสียหายจากการเทอร์โมฟอร์มให้ JWELL วิศวกรของเราสามารถใช้ข้อมูลนี้ทบทวนช่วงกระบวนการ การกำหนดค่าปลายน้ำ และขั้นตอนแก้ปัญหาถัดไปได้ ติดต่อ JWELL เพื่อเริ่มหารือ





