
پلاسٹک شیٹ ایکسٹروژن کی خرابیوں کا ازالہ کرتے وقت وقفے وقفے سے آنے والی عرضی لکیروں کا مطلب لازماً یہ نہیں کہ سکرو گھسا ہوا یا غلط سیدھ میں ہے۔ یہ نشان ڈاؤن اسٹریم کیلنڈر سے شیٹ پر منتقل ہو سکتا ہے، ڈائی اور ہال آف کے درمیان غیر مستحکم تناؤ سے بن سکتا ہے، یا ڈائی کے کنارے پر زیادہ شیئر کی وجہ سے آ سکتا ہے۔ پہلے لکیروں کے درمیانی فاصلے کی پیمائش کریں، پھر سکرو کھولنے سے پہلے مشین کے ہر حصے کا سگنل چیک کریں۔
سکرو نہیں، پہلے پیٹرن دیکھیں
نقص کی شکل اور وقفہ پہلی تشخیص فراہم کرتے ہیں۔ لگاتار کئی لکیروں کے درمیان فاصلہ ریکارڈ کریں، پھر اسے لائن کی رفتار، رول کی رفتار اور دباؤ کے رجحانات سے ملائیں۔
| شیٹ پر نظر آنے والی علامت | زیادہ ممکنہ حصہ | پہلی جانچ |
| تقریباً مستقل فاصلے پر بہت باقاعدہ لکیریں | رول ڈرائیو، گیئر میش، چین یا بیئرنگ | فاصلے کی پیمائش کریں اور اسے رول یا گیئر کی فریکوئنسی سے ملائیں |
| لائن کی رفتار بدلنے پر چوڑی یا تنگ ہوتی پٹیاں | رفتار میں عدم مطابقت یا تناؤ کا عدم استحکام | ڈائی آؤٹ پٹ، رول کی رفتار اور ہال آف کی رفتار کا موازنہ کریں |
| مدھمی یا کھردری سطح کے ساتھ باریک اور گھنی لہریں | زیادہ شیئر یا پگھلے مواد میں فریکچر | ڈائی کے کنارے کا درجۂ حرارت، آؤٹ پٹ اور ڈائی کی حالت چیک کریں |
| اسی مشین سمت میں مقامی تھرموفارمنگ دراڑیں | گیج میں فرق یا زیادہ گرم/پتلا حصہ | موٹائی کا نقشہ بنائیں اور حرارتی حد کا جائزہ لیں |
پیٹرن پر مبنی یہ طریقہ مکمل شیٹ ایکسٹروژن لائنکے لیے خاص طور پر مفید ہے، جہاں نقص ڈائی سے پگھلا مواد نکلنے کے بعد پیدا ہو سکتا ہے۔
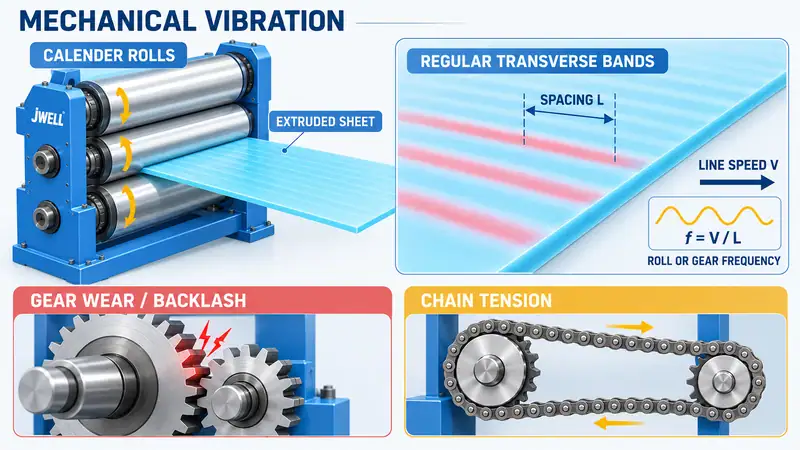
مکینیکل ارتعاش کے لیے تین رول والے کیلنڈر کو چیک کریں
تین رول یا متعدد رول والا کیلنڈر کولنگ، موٹائی اور سطح کی نقل کو کنٹرول کرتا ہے۔ اگر عرضی لکیریں بہت باقاعدہ ہوں تو ریزن بدلنے یا سکرو نکالنے سے پہلے رول ڈرائیو کا معائنہ کریں۔
سب سے پہلے ریڈیوسر اور رول کپلنگ کے گیئرز دیکھیں۔ دانتوں کا مقامی گھساؤ، ٹوٹا ہوا دانت، ضرورت سے زیادہ بیک لیش یا گیئرز کا ناقص جڑاؤ ہر چکر یا ہر میش سائیکل میں ہلکا سا جھٹکا پیدا کر سکتا ہے۔ پھر رول کی سطح یہ معمولی متواتر حرکت اس شیٹ میں منتقل کرتی ہے جو ابھی پوری طرح ٹھوس نہیں ہوئی۔
چین ڈرائیوز پر بھی یہی توجہ درکار ہے۔ ڈھیلی چین پھسل اور ارتعاش کر سکتی ہے؛ حد سے زیادہ تنی ہوئی چین رول شافٹ پر بار بار کھنچاؤ ڈال سکتی ہے۔ چین کا تناؤ، سپروکٹ کا گھساؤ، بیئرنگ کی حالت، کپلنگ کی سیدھ اور رول سپورٹ فریم چیک کریں۔ جہاں ممکن ہو غیر رابطہ وائبریشن میٹر استعمال کریں۔ چلتے رولز یا کھلی چین کے قریب ہاتھ ہرگز نہ لے جائیں؛ کسی بھی دستی معائنے سے پہلے مشین کو الگ کرکے لاک آؤٹ کریں۔
آپ خود شیٹ سے ارتعاش کی فریکوئنسی کا اندازہ لگا سکتے ہیں:
f = V / L
یہاں، f نقص کی فریکوئنسی، V شیٹ لائن کی رفتار، اور L دو دہرائی جانے والی لکیروں کے درمیان ناپا گیا فاصلہ ہے۔ اگر حساب شدہ فریکوئنسی رول کے گھومنے، گیئر میش یا چین کی حرکت سے ملے تو مکینیکل تشخیص زیادہ مضبوط ہو جاتی ہے۔
ڈائی آؤٹ پٹ، رول کی رفتار اور ہال آف کے تناؤ کو ہم آہنگ کریں
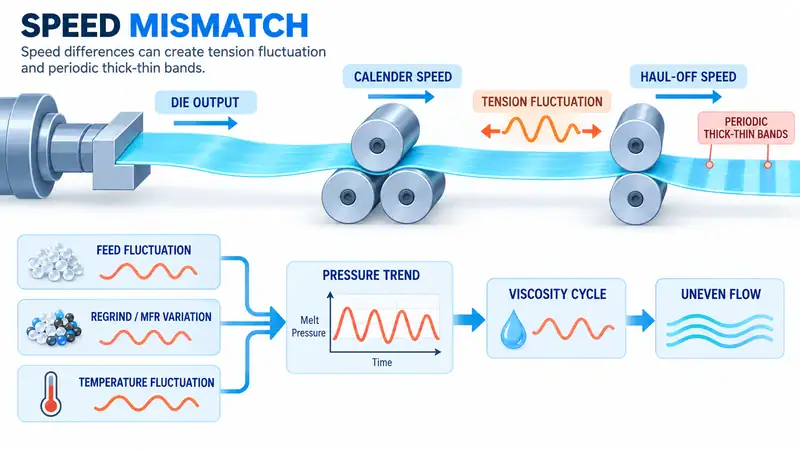
ہر عرضی لکیر ارتعاش کا نشان نہیں ہوتی۔ ڈائی، کیلنڈر اور ہال آف کے درمیان پگھلا مواد باری باری کھنچنے اور ڈھیلا ہونے پر شیٹ میں موٹی اور پتلی پٹیاں وقفے وقفے سے بن سکتی ہیں۔
پہلی جانچ پگھلے مواد کی فراہمی اور ڈاؤن اسٹریم رفتار کا باہمی تعلق ہے۔ اگر رولز یا ہال آف پگھلے مواد کی فراہمی سے زیادہ تیزی سے کھینچیں تو شیٹ پتلی ہو جاتی ہے؛ کھنچاؤ کم ہونے پر وہ دوبارہ موٹی ہو جاتی ہے۔ یہ تناؤ کا چکر اس وقت بھی ہو سکتا ہے جب گیئرز درست ہوں۔
درج ذیل قدروں کو الگ الگ دیکھنے کے بجائے ایک ساتھ ان کے رجحانات کا موازنہ کریں:
- ایکسٹروڈر آؤٹ پٹ یا سکرو کی رفتار
- ڈائی کا دباؤ اور پگھلے مواد کا درجۂ حرارت
- کیلنڈر اور ہال آف کی رفتار
- شیٹ کی ناپی گئی موٹائی
مقررہ وقفے سے بڑھتا اور گھٹتا دباؤ غیر مستحکم فیڈ یا پگھلنے کی حالت کی نشاندہی کرتا ہے۔ ری گرائنڈ کے تناسب، بیچوں کے درمیان میلٹ فلو ریٹ کے فرق، فیڈ تھروٹ میں مواد کے پل بننے یا فیڈ کم پڑنے، اور ہیٹر بینڈ یا تھرموکپل کے کنکشنز چیک کریں۔ ری سائیکل شدہ مواد کی مقدار یا ریزن کے میلٹ فلو میں بڑا فرق چپچپاہٹ کو اتنا بدل سکتا ہے کہ ڈائی کا بہاؤ متاثر ہو۔ آؤٹ پٹ بڑھانے سے پہلے فیڈ اور درجۂ حرارت کا پروفائل مستحکم کریں۔
مشین پلیٹ پر درج آؤٹ پٹ، فروخت کے قابل آؤٹ پٹ نہیں ہوتا؛ ریزن گریڈ، گیج، کولنگ کی گنجائش اور ڈاؤن اسٹریم تناؤ مستحکم آپریٹنگ حد طے کرتے ہیں۔
زیادہ شیئر اور پگھلے مواد کے فریکچر کو خارج از امکان قرار دیں
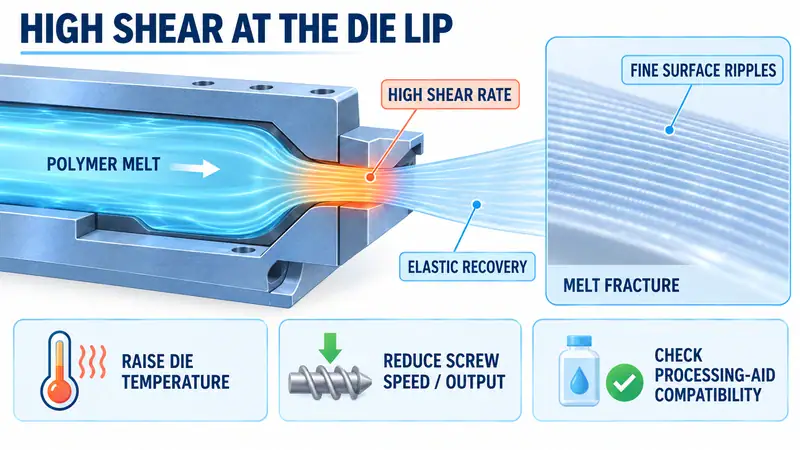
گھنی اور قریب قریب لہریں، جن کی سطح گہری، کھردری یا دھندلی ہو، پگھلے مواد کے فریکچر کی علامت ہو سکتی ہیں۔ یہ سطحی عدم استحکام اس وقت پیدا ہوتا ہے جب ڈائی کے کنارے پر مقامی شیئر ریٹ پولیمر اور ٹول کی جیومیٹری کی برداشت سے بڑھ جائے۔ ڈائی سے نکلتے وقت پولیمر لچکیلی طور پر واپس آتا ہے اور بار بار کھردرا پیٹرن چھوڑتا ہے۔
یہ حالت گیئر کے ارتعاش سے مختلف ہے۔ آؤٹ پٹ یا سکرو کی رفتار بڑھنے پر عموماً یہ زیادہ نمایاں ہو جاتی ہے، اور پگھلے مواد کی چپچپاہٹ کم ہونے پر بہتر ہو سکتی ہے۔ ڈائی کے کنارے پر جمع مواد، نقصان یا لینڈ کی ناموزوں حالت دیکھیں۔ پھر ایک وقت میں ایک کنٹرول شدہ تبدیلی کریں:
- ڈائی اور کنارے کا درجۂ حرارت 5-10°C جیسے چھوٹے مرحلے میں بڑھائیں، مگر صرف ریزن اور ٹولنگ کی حدود کے اندر۔
- اگر پیداواری ہدف اجازت دے تو سکرو کی رفتار یا آؤٹ پٹ کم کریں۔
- تصدیق کریں کہ اسکرینز، فلو چینلز اور ڈائی صاف اور درست طور پر جوڑے گئے ہیں۔
- موزوں پولیمر پروسیسنگ ایڈ یا اندرونی لبریکینٹ پر صرف اسی وقت غور کریں جب مواد، فوڈ کانٹیکٹ، ری سائیکلنگ اور صارف کی ضروریات کا جائزہ لے لیا گیا ہو۔
اگر درجۂ حرارت بڑھانے سے لکیریں کم ہو جائیں جبکہ مکینیکل ارتعاش بدستور برقرار رہے تو شواہد بہاؤ یا شیئر کے مسئلے کی طرف اشارہ کرتے ہیں۔ کوئی ایڈیٹیو خراب ڈائی، غیر مستحکم فیڈ یا ضرورت سے زیادہ ڈرا ڈاؤن درست نہیں کرے گا۔
محفوظ فیلڈ ٹربل شوٹنگ کا سلسلہ اپنائیں
ایک وقت میں کئی تبدیلیاں کرنے سے پہلے شواہد جمع کریں۔
- پیٹرن کی پیمائش کریں۔کم از کم پانچ لائنوں کے فاصلے، لائن کی رفتار، چوڑائی، موٹائی، ریزن گریڈ اور آؤٹ پٹ ریکارڈ کریں۔ اوپر دیا گیا فریکوئنسی فارمولا استعمال کریں۔
- رفتار مختصر وقت کے لیے بدلیں۔دیکھیں کہ فاصلہ رفتار کے تناسب سے بڑھتا ہے، بے قاعدہ رہتا ہے یا غائب ہو جاتا ہے۔
- رجحانات کا موازنہ کریں اور محفوظ طریقے سے معائنہ کریں۔دباؤ، پگھلے مواد کا درجۂ حرارت، سکرو کی رفتار، کیلنڈر کی رفتار اور ہال آف کی رفتار کے رجحانات ایک ساتھ دکھائیں۔ پہلے وائبریشن پیمائش استعمال کریں؛ اگر قریب سے معائنہ ضروری ہو تو لاک آؤٹ طریقۂ کار پر عمل کریں۔
- ایک کنٹرول شدہ آزمائش کریں۔ڈائی کے کنارے کا درجۂ حرارت یا آؤٹ پٹ ایڈجسٹ کریں، پھر چوڑائی کے پار اور مشین کی سمت میں موٹائی کا نقشہ بنائیں۔
ہر آزمائش سے پہلے اور بعد کا نمونہ محفوظ رکھیں۔ اگر موٹائی یا فارمنگ کے رویے میں تبدیلی ہو تو صرف ہموار سطح کو مکمل حل نہ سمجھیں۔
ایک ہی نقص تھرموفارمنگ میں دراڑیں کیوں پیدا کر سکتا ہے
وقفے وقفے سے آنے والی لکیریں مقامی تھرموفارمنگ پھٹنے سے وابستہ ہو سکتی ہیں، جب ان کے ساتھ گیج میں فرق بھی پیدا ہو۔ پتلی پٹی جلد گرم ہوتی ہے، زیادہ کھنچتی ہے اور ویکیوم فارمنگ کے دوران تناؤ کو ایک جگہ مرتکز کر سکتی ہے۔ موٹائی کے نقشے اور فارمنگ ٹرائل سے اس تعلق کی تصدیق کریں؛ شیٹ کا درجۂ حرارت، حرارت دینے کا وقت، پلگ اسسٹ، ویکیوم کی ٹائمنگ اور آخری دیوار کی موٹائی بھی چیک کریں۔
لائن کے سپلائر سے کب رابطہ کریں
اگر مکینیکل جانچ، رفتار کے ٹیسٹ اور مستحکم درجۂ حرارت کی آزمائش کے بعد بھی پیٹرن برقرار رہے تو معاملہ آگے بڑھائیں۔ ریزن، لائن اور نقص کا ڈیٹا تیار رکھیں تاکہ سپلائر آلات کے رویے کو مواد یا فارمنگ کے حالات سے الگ کر سکے۔
لائن کے مخصوص جائزے کے لیے اپنی پیمائشوں کا منتخب PP/PS شیٹ ایکسٹروژن لائنکی ترتیب سے موازنہ کریں۔ مصنوعات کے صفحات حوالہ جاتی ترتیب دکھاتے ہیں، لیکن درست ڈائی، کیلنڈر، کولنگ اور کنٹرول کی ترتیبات مواد اور مطلوبہ گیج پر منحصر ہوتی ہیں۔
عام سوالات
کیا وقفے وقفے سے آنے والی عرضی لکیر ہمیشہ سکرو کے گھساؤ کی وجہ سے ہوتی ہے؟
نہیں۔ باقاعدہ وقفہ اکثر رول ڈرائیو یا چین کی فریکوئنسی کی طرف اشارہ کرتا ہے؛ دباؤ کا عدم استحکام اور ڈائی پر شیئر بھی عام وجوہ ہیں۔ سکرو نکالنے سے پہلے ان حصوں کو چیک کریں۔
مکینیکل ارتعاش کو پگھلے مواد کے فریکچر سے کیسے الگ کیا جا سکتا ہے؟
لکیروں کے درمیانی فاصلے کی پیمائش کریں اور مختصر وقت کے لیے لائن کی رفتار تبدیل کریں۔ اگر فاصلہ رول یا گیئر کی فریکوئنسی کے مطابق بدلے تو مکینیکل وجہ کا امکان بڑھتا ہے؛ اگر باریک کھردرا پن ڈائی کے درجۂ حرارت یا آؤٹ پٹ کے جواب میں بدلے تو پگھلے مواد کا فریکچر زیادہ ممکن ہے۔
کیا ڈائی کا درجۂ حرارت بڑھانے سے لکیریں ختم ہو سکتی ہیں؟
پگھلے مواد کی چپچپاہٹ کم کرکے یہ شیئر سے متعلق کھردرے پن کو گھٹا سکتا ہے، لیکن گھسا ہوا گیئر، ڈھیلی چین یا غیر مستحکم فیڈ درست نہیں کرے گا۔ ریزن اور ڈائی کی حدود میں 5-10°C کی کنٹرول شدہ آزمائش کریں، پھر موٹائی کی تصدیق کریں۔
اپنے شیٹ ایکسٹروژن کے عمل پر بات کریں
جب عمل کا ڈیٹا شیٹ کے نمونے کے ساتھ ہو تو وقفے وقفے سے آنے والی عرضی لکیروں کا حل آسان ہوتا ہے۔ JWELL کو اپنے مواد اور میلٹ فلو ڈیٹا، مطلوبہ چوڑائی اور موٹائی، لائن کی رفتار، آؤٹ پٹ، آپریٹنگ گھنٹے، دباؤ اور درجۂ حرارت کے رجحانات، نقص کے وقفے، تصاویر اور تھرموفارمنگ کی ناکامی کے نمونے بھیجیں۔ ہمارے انجینئر اس معلومات کی مدد سے پروسیس ونڈو، ڈاؤن اسٹریم ترتیب اور خرابیوں کے ازالے کے اگلے قدم کا جائزہ لے سکتے ہیں۔ JWELL سے رابطہ کریں بات چیت شروع کرنے کے لیے۔





