
Nella risoluzione dei problemi di estrusione di lastre in plastica, le righe trasversali periodiche non indicano automaticamente che la vite sia usurata o disallineata. Il segno può essere trasferito alla lastra dal calandrante a valle, derivare da una tensione instabile tra filiera e traino oppure da un’elevata sollecitazione di taglio sul labbro della filiera. Misura prima la distanza tra le righe, quindi confronta ogni zona con un segnale della macchina prima di smontare la vite.
Inizia dal disegno del difetto, non dalla vite
La forma e la spaziatura del difetto forniscono la prima indicazione diagnostica. Registra la distanza tra più righe consecutive, quindi confrontala con la velocità della linea, la velocità dei rulli e l’andamento della pressione.
| Aspetto della lastra | Zona più probabile | Primo controllo |
| Righe molto regolari con spaziatura quasi costante | Azionamento rulli, ingranaggi, catena o cuscinetto | Misura la spaziatura e confrontala con la frequenza del rullo o dell’ingranaggio |
| Bande che si allargano o si restringono quando cambia la velocità della linea | Disallineamento delle velocità o instabilità della tensione | Confronta portata della filiera, velocità dei rulli e velocità del traino |
| Onde fini e fitte con superficie opaca o ruvida | Elevata sollecitazione di taglio o frattura del fuso | Controlla temperatura del labbro della filiera, portata e condizioni della filiera |
| Crepe di termoformatura localizzate nella stessa direzione macchina | Variazione dello spessore o zona surriscaldata/sottile | Mappa lo spessore e rivedi l’intervallo di riscaldamento |
Questo approccio che parte dal disegno è particolarmente utile su una linea completa per estrusione di lastre, dove il difetto può formarsi dopo che il fuso ha lasciato la filiera.
Controlla le vibrazioni meccaniche del calandrante a tre rulli
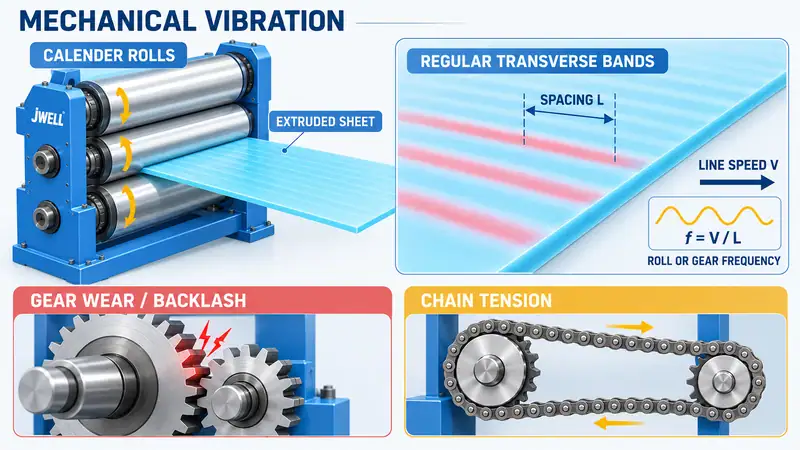
Il calandrante a tre o più rulli controlla raffreddamento, spessore e riproduzione della superficie. Se le righe trasversali sono molto regolari, ispeziona l’azionamento dei rulli prima di modificare la resina o estrarre la vite.
Inizia dal riduttore e dagli ingranaggi di accoppiamento dei rulli. Usura localizzata dei denti, un dente danneggiato, gioco eccessivo o un ingranamento scorretto possono generare un piccolo urto a ogni giro o ciclo d’ingranamento. La superficie del rullo trasferisce quindi questo movimento periodico alla lastra non ancora completamente solidificata.
Anche le trasmissioni a catena richiedono attenzione. Una catena allentata può slittare e oscillare; una troppo tesa può imprimere una trazione ripetitiva all’albero del rullo. Controlla tensione della catena, usura dei pignoni, condizioni dei cuscinetti, allineamento dei giunti e telaio di supporto dei rulli. Se possibile, usa un misuratore di vibrazioni senza contatto. Non avvicinare mai le mani ai rulli in movimento o a una catena esposta; prima di qualsiasi ispezione manuale, isola e blocca l’attrezzatura.
Puoi stimare la frequenza della vibrazione dalla lastra stessa:
f = V / L
Qui, f è la frequenza del difetto, V è la velocità della linea della lastra e L è la distanza misurata tra due righe ripetute. Se la frequenza calcolata coincide con la rotazione dei rulli, l’ingranamento o un evento della catena, la diagnosi meccanica diventa molto più solida.
Allinea portata della filiera, velocità dei rulli e tensione del traino
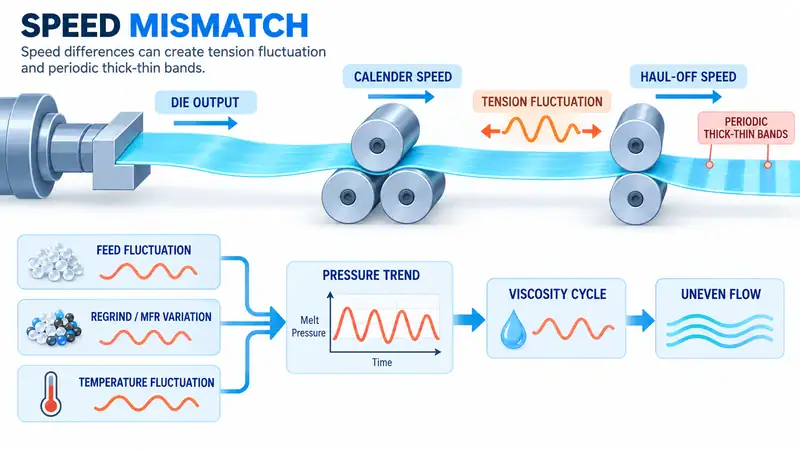
Non tutte le righe trasversali sono segni di vibrazione. Una lastra può presentare anche bande periodiche più spesse e più sottili quando il fuso viene stirato e rilasciato alternativamente tra filiera, calandrante e traino.
Il primo controllo riguarda il rapporto tra alimentazione del fuso e velocità a valle. Se i rulli o il traino tirano più rapidamente di quanto il fuso possa alimentare, la lastra si assottiglia; quando la trazione si allenta, torna più spessa. Questo ciclo di tensione può comparire anche con ingranaggi in buone condizioni.
Analizza insieme i seguenti valori, invece di leggerli uno alla volta:
- Portata dell’estrusore o velocità della vite
- Pressione della filiera e temperatura del fuso
- Velocità del calandrante e del traino
- Spessore misurato della lastra
Una pressione che sale e scende a intervalli regolari indica un’alimentazione o una fusione instabile. Controlla la percentuale di macinato, le differenze di indice di fluidità tra i lotti, la formazione di ponti o la carenza di materiale alla gola di alimentazione e i collegamenti delle fasce riscaldanti o delle termocoppie. Una variazione significativa del materiale riciclato o della fluidità della resina può modificare la viscosità al punto da disturbare il flusso nella filiera. Stabilizza alimentazione e profilo termico prima di aumentare la portata.
La portata nominale non equivale alla produzione vendibile: grado della resina, spessore, capacità di raffreddamento e tensione a valle definiscono la finestra stabile.
Escludere elevata sollecitazione di taglio e frattura del fuso
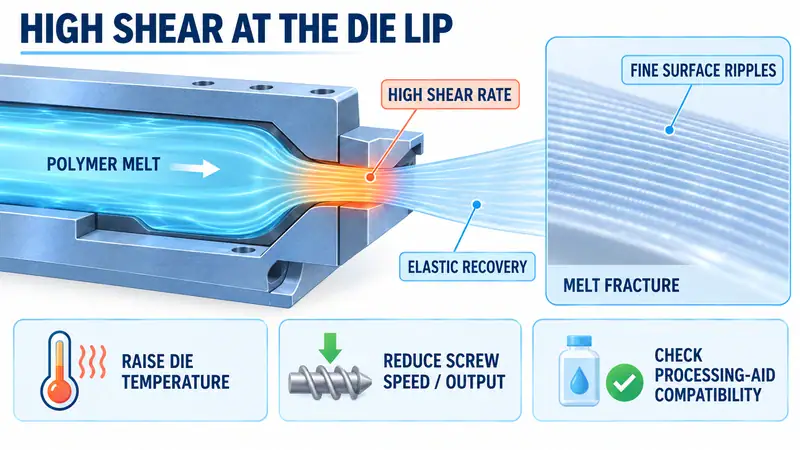
Onde fini e ravvicinate, con superficie più scura, ruvida o opaca, possono indicare una frattura del fuso. Si tratta di un’instabilità superficiale che si verifica quando la velocità di taglio locale sul labbro della filiera supera ciò che il polimero e la geometria dell’utensile possono sostenere. Uscendo dalla filiera, il polimero recupera elasticamente e lascia un disegno ruvido ripetitivo.
Questa condizione è diversa dalla vibrazione di un ingranaggio. In genere diventa più visibile all’aumentare della portata o della velocità della vite e può migliorare quando il fuso è meno viscoso. Controlla il labbro della filiera per individuare depositi, danni o una geometria del land inadatta. Quindi effettua una sola regolazione controllata alla volta:
- Aumenta leggermente la temperatura della filiera e del labbro in una prova, per esempio di 5-10°C, restando entro i limiti di resina e attrezzatura.
- Riduci la velocità della vite o la portata, se l’obiettivo di produzione lo consente.
- Verifica che filtri, canali di flusso e filiera siano puliti e assemblati correttamente.
- Valuta un coadiuvante di processo polimerico compatibile o un lubrificante interno solo dopo aver verificato requisiti del materiale, contatto alimentare, riciclo e cliente.
Se un aumento della temperatura riduce le righe mentre la vibrazione meccanica resta invariata, gli indizi favoriscono un problema di flusso o di taglio. Un additivo non corregge una filiera danneggiata, un’alimentazione instabile o un eccessivo stiro.
Seguire una sequenza sicura di diagnosi in campo
Raccogli prove prima di effettuare più regolazioni contemporaneamente.
- Misura il disegno del difetto.Registra almeno cinque spaziature tra le righe, velocità della linea, larghezza, spessore, grado della resina e portata. Usa la formula della frequenza indicata sopra.
- Modifica brevemente la velocità.Verifica se la spaziatura aumenta in proporzione alla velocità, rimane casuale o scompare.
- Confronta gli andamenti e ispeziona in sicurezza.Sovrapponi pressione, temperatura del fuso, velocità della vite, velocità del calandrante e velocità del traino. Prima usa una misurazione delle vibrazioni; se è necessario un controllo ravvicinato, segui le procedure di blocco e isolamento.
- Esegui una prova controllata.Regola la temperatura del labbro della filiera o la portata, quindi mappa lo spessore lungo la larghezza e la direzione macchina.
Conserva un campione prima e dopo ogni prova. Una superficie più liscia non è una soluzione definitiva se cambiano spessore o comportamento di formatura.
Perché lo stesso difetto può causare crepe nella termoformatura
Le righe periodiche possono essere associate a rotture locali in termoformatura quando causano anche variazioni di spessore. Una banda sottile si riscalda più rapidamente, si stira maggiormente e può concentrare la deformazione durante la formatura sotto vuoto. Conferma il collegamento con una mappa dello spessore e una prova di formatura; controlla anche temperatura della lastra, tempo di riscaldamento, assistenza del punzone, temporizzazione del vuoto e spessore finale della parete.
Quando coinvolgere il fornitore della linea
Segnala il problema quando il disegno persiste dopo i controlli meccanici, le prove di velocità e una prova con temperatura stabile. Tieni pronti i dati di resina, linea e difetto, così il fornitore può distinguere il comportamento dell’attrezzatura dalle condizioni del materiale o di formatura.
Per una verifica specifica della linea, confronta le misurazioni con la configurazione della linea selezionata per estrusione di lastre PP/PS. Le pagine prodotto mostrano una configurazione di riferimento, ma filiera, calandrante, raffreddamento e impostazioni di controllo corretti dipendono dal materiale e dallo spessore obiettivo.
Domande frequenti
Una riga trasversale periodica è sempre causata dall’usura della vite?
No. Una spaziatura regolare indica spesso la frequenza dell’azionamento dei rulli o della catena; anche l’instabilità della pressione e il taglio nella filiera sono cause comuni. Controlla queste zone prima di rimuovere la vite.
Come posso distinguere la vibrazione meccanica dalla frattura del fuso?
Misura la spaziatura e modifica brevemente la velocità della linea. Una spaziatura che segue la frequenza dei rulli o degli ingranaggi indica una causa meccanica; una rugosità fine che reagisce alla temperatura della filiera o alla portata suggerisce una frattura del fuso.
Aumentare la temperatura della filiera può eliminare le righe?
Può ridurre la rugosità dovuta al taglio abbassando la viscosità del fuso, ma non ripara un ingranaggio usurato, una catena allentata o un’alimentazione instabile. Esegui una prova controllata di 5-10°C entro i limiti di resina e filiera, quindi verifica lo spessore.
Parla del tuo processo di estrusione di lastre
Le righe trasversali periodiche sono più facili da risolvere quando i dati di processo accompagnano il campione di lastra. Invia a JWELL materiale e dati di fluidità, larghezza e spessore obiettivo, velocità della linea, portata, ore di esercizio, andamento di pressione e temperatura, spaziatura del difetto, foto ed eventuali campioni con difetti di termoformatura. I nostri tecnici possono usare queste informazioni per esaminare finestra di processo, configurazione a valle e prossima fase di diagnosi. Contatta JWELL per avviare il confronto.





