
La maggior parte dei problemi di estrusione deriva dall’interazione tra proprietà dei materiali, configurazione delle attrezzature, e condizioni di processo. Piccole variazioni di temperatura, pressione o portata di alimentazione possono causare difetti che si manifestano più avanti nella produzione.
Questa guida spiega come diagnosticare i difetti comuni, capire quali variabili di processo influenzano la produzione e individuare le cause principali legate a materiali, attrezzature o progettazione della linea.
Diagnosi dei difetti di estrusione più comuni
Per individuare i difetti, non limitarti a trattare i sintomi superficiali. Analizza invece come interagiscono il comportamento del materiale, le condizioni di processo e la progettazione delle attrezzature. La maggior parte dei difetti indica squilibri specifici di temperatura, pressione o flusso del materiale, che puoi individuare e correggere.
Spessore della parete incoerente e deriva dimensionale
Le variazioni di spessore si manifestano con pareti irregolari o componenti che escono dalle tolleranze dimensionali. Di solito ciò accade perché la temperatura del fuso non è uniforme sulla filiera oppure perché le velocità di raffreddamento non sono costanti. Controlla prima la progettazione della filiera. Gli squilibri di flusso creano zone spesse e sottili che si ripetono secondo schemi prevedibili. Anche i gradienti di temperatura nel cilindro causano un flusso irregolare del materiale.
Cause comuni:
- Temperature della filiera non bilanciate
- Attrezzature usurate o danneggiate
- Velocità della linea incoerente
- Scarso controllo della temperatura nelle zone di raffreddamento
Anche le proprietà dei materiali sono importanti. Se l’MFI varia da un lotto all’altro, le portate cambiano anche quando le impostazioni restano identiche. Ciò causa una deriva dimensionale nel tempo.
Difetti superficiali: frattura del fuso, sharkskin e rugosità
La frattura del fuso crea motivi a spirale o ondulazioni. Si verifica quando la velocità del fuso supera il limite del polimero.
La sharkskin appare come sottili nervature longitudinali. Il difetto si forma all’uscita della filiera a causa di uno stress superficiale eccessivo. In genere si risolve regolando la temperatura della filiera o riducendo la velocità di estrusione.
Una superficie ruvida senza motivi evidenti indica spesso contaminazione o qualità incoerente del fuso. Anche la degradazione del materiale dovuta a calore eccessivo provoca irregolarità superficiali.
Bolle, bruciature e ingiallimento
Le bolle indicano umidità o aria intrappolata nel materiale. Controlla che la resina sia stata conservata correttamente e che il sistema di degasaggio funzioni.
Ingiallimento e bruciature segnalano una degradazione termica. Si verificano quando il materiale rimane troppo a lungo ad alte temperature o a causa di punti caldi nel cilindro. Controlla il tempo di permanenza e il profilo di temperatura del cilindro.
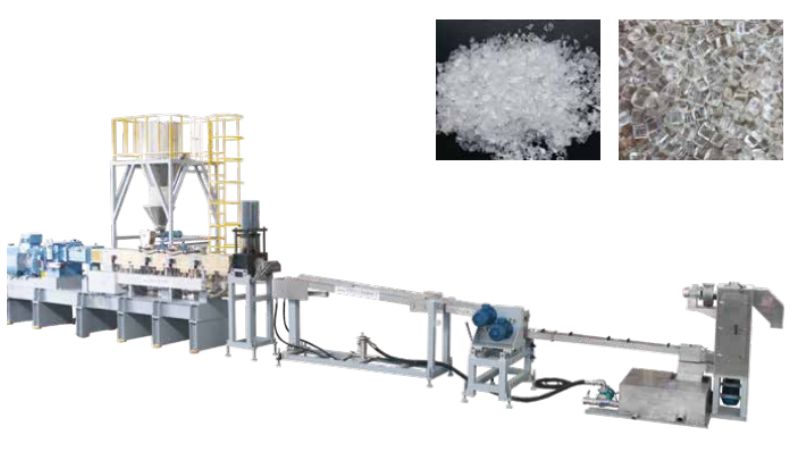
Indicatori chiave:
- Puntini scuri = materiale degradato
- Tonalità gialla = ossidazione o surriscaldamento
- Trasparente bolle= contenuto di umidità
La contaminazione del materiale provoca difetti casuali che non seguono schemi. Pulisci accuratamente le attrezzature e verifica la qualità dei materiali in ingresso.
Instabilità della pressione e della produzione
Le fluttuazioni della pressione del fuso causano problemi di qualità a valle. I picchi di pressione modificano direttamente dimensioni e qualità superficiale.
Durante la produzione, controlla i manometri. Una pressione costante indica un flusso stabile. Pressioni cicliche o variabili indicano problemi di alimentazione, squilibri di temperatura o ostruzioni del pacco filtri.
Le oscillazioni della produzione sprecano materiale e generano scarti. In genere dipendono da alimentazione incoerente, materiale contaminato o impostazioni non corrette della velocità della vite rispetto alla viscosità del materiale.
Variabili di processo e relativo impatto
Il controllo delle variabili di processo fa la differenza tra una produzione fluida e una continua necessità di risolvere problemi. Le impostazioni di temperatura, funzionamento della vite, equilibrio del raffreddamento, e tempistiche interagiscono tra loro e determinano la qualità del film e la stabilità del processo.
Controllo della temperatura del cilindro e del fuso
Le zone di temperatura del cilindro devono essere configurate con attenzione per fondere correttamente il polimero senza degradarlo. Ogni zona ha una funzione: quella di alimentazione mantiene il flusso della resina, quella di transizione fonde il materiale e quella di dosaggio stabilizza la temperatura del fuso.
La maggior parte degli estrusori moderni utilizza regolatori di temperatura con termocoppie in ogni zona del cilindro. Controlla la temperatura effettiva del fuso alla filiera dell’estrusore, non soltanto i setpoint del cilindro. Una termocoppia nel fuso fornisce un riscontro reale di ciò che avviene all’interno.
Se la temperatura del fuso è troppo alta, il polimero può degradarsi e le proprietà risultare fuori specifica. Se è troppo bassa, la miscelazione è insufficiente e rimangono particelle non fuse.
Effetti della velocità della vite (rpm) e della contropressione
I giri/min della vite controllano direttamente la portata produttiva e determinano quanta energia meccanica entra nel fuso. Una maggiore velocità della vite aumenta la produttività, ma innalza anche la temperatura del fuso per effetto del riscaldamento da taglio.
La contropressione influisce sulla qualità della miscelazione e sulla temperatura del fuso. Si genera dalla resistenza della filiera e dalla resistenza del sistema di raffreddamento.
Bilanciamento del sistema di raffreddamento e della temperatura della filiera
La temperatura della filiera influisce sulla distribuzione del flusso lungo la larghezza del film. Temperature non uniformi generano variazioni di grammatura e bande di spessore che diventano visibili nelle fasi a valle.
Il sistema di raffreddamento deve rimuovere il calore in modo simmetrico per prevenire deformazioni o derive dimensionali.
Regolazione del tempo di permanenza, del rapporto L/D e della velocità di linea
Il tempo di permanenza dipende dal rapporto L/D dell’estrusore e dalla velocità della linea. Un tempo maggiore migliora la miscelazione, ma aumenta il rischio di degradazione termica per i materiali sensibili al calore.
Cause principali: materiali, attrezzature e fattori di progettazione
La maggior parte dei problemi di estrusione dipende da tre aree fondamentali: i materiali utilizzati, il funzionamento delle attrezzature e la configurazione della linea.
Qualità e contaminazione delle materie prime
La qualità delle materie prime influisce direttamente sul prodotto finale. I materiali contaminati causano difetti come occhi di pesce e alterazioni del colore nei pezzi estrusi. Prima della lavorazione, controlla sempre che le resine in ingresso non contengano particelle estranee o polimeri degradati.
Anche l’umidità è un problema importante. Se non essicchi la resina secondo le specifiche del produttore, potresti notare la formazione di bolle difetti superficiali. Conserva correttamente i materiali per prevenire contaminazioni da polvere, frammenti metallici o polimeri miscelati.
Progettazione della vite e segni di usura
La progettazione della vite deve essere adatta al materiale in lavorazione. Rapporti di compressione o profondità dei canali errati causano una fusione e una miscelazione insufficienti. L’usura della vite modifica il flusso del materiale nell’estrusore e provoca problemi di produzione e qualità.
Controlla regolarmente i segni di usura sulle sommità dei filetti e sulle superfici del cilindro. Le viti usurate riducono l’efficienza di miscelazione e causano temperature del fuso incoerenti.
Allineamento della filiera e configurazione della linea di estrusione
L’allineamento della filiera influisce sulle dimensioni del prodotto e sulla qualità superficiale. Se la filiera non è centrata correttamente rispetto all’asse della vite, si ottiene uno spessore della parete irregolare e componenti deformati.
La vasca di raffreddamento deve essere parallela all’uscita della filiera. Un allineamento errato crea tensioni interne, che si manifestano come deformazioni o derive dimensionali nel prodotto finito.
Miscelazione, degradazione del materiale e manutenzione preventiva
Una buona miscelazione previene la degradazione del materiale durante la lavorazione. Tempi di permanenza eccessivi nell’estrusore causano la rottura delle catene polimeriche e la formazione di gel. Riduci la temperatura del fuso e il tempo di permanenza per proteggere l’ integrità del materiale.
Pianifica la manutenzione preventiva della linea di estrusione. Pulisci le attrezzature prima dei cicli di produzione e controlla i pacchi filtri per individuare materiale degradato. La manutenzione regolare risolve i piccoli problemi prima che diventino gravi criticità produttive.
Soluzioni collaudate e migliori pratiche
Le operazioni di estrusione riuscite dipendono da un controllo intelligente dei processi, da metodi mirati di risoluzione dei problemi e da strategie per ridurre gli sprechi.
Controllo e ottimizzazione dei processi in tempo reale
Monitorare il processo di estrusione in tempo reale aiuta a individuare i problemi prima che diventino costosi. Durante ogni ciclo di produzione, tieni sotto controllo variabili chiave come temperatura, pressione e velocità della vite.
Installare sensori digitali nei punti critici fornisce un riscontro immediato. Se rilevi tempestivamente picchi di temperatura o cali di pressione, puoi intervenire rapidamente. Questo approccio riduce i difetti e mantiene costante la produzione.
I principali punti di monitoraggio includono:
- Temperatura e pressione della filiera
- Velocità e coppia della vite
- Stabilità della portata di alimentazione
- Uniformità della temperatura del fuso
Risoluzione dei problemi di estrusione del PVC e di applicazioni speciali
L’estrusione del PVC richiede particolare attenzione alla tecnologia di processo, poiché il materiale è sensibile ai cambiamenti di temperatura. Occorre fare attenzione ai problemi di alimentazione della miscela secca, che causano oscillazioni della coppia e miscelazione insufficiente.
Mantieni stabile il sistema di alimentazione controllando regolarmente i livelli della tramoggia e assicurando un flusso costante di materiale.
Riduzione dei fermi di produzione e miglioramento dell’efficienza
Ridurre i tempi di fermo della produzione inizia con la manutenzione preventiva. Pulisci filtri e filiere secondo programma per evitare arresti imprevisti.
Monitora i consumi energetici per individuare inefficienze.
Prevenzione degli sprechi di materiale e miglioramento dello sviluppo del prodotto
Gli sprechi di materiale riducono i profitti. Essicca la resina secondo le specifiche del produttore per prevenire difetti dovuti all’umidità. Effettua in modo efficiente gli spurghi di colore tra un cambio prodotto e l’altro per ridurre al minimo gli scarti.
Risolvi i problemi di estrusione alla radice con la competenza ingegneristica JWELL
I difetti di estrusione sono segnali di problemi più profondi nei materiali, nelle attrezzature o nel controllo del processo. Il modo più rapido per migliorare la qualità del prodotto e ridurre i tempi di fermo è collaborare con un partner che conosca l’intero sistema di estrusione. Presso Jwellanhui, combiniamo macchinari avanzati con esperienza ingegneristica sul campo. Insieme individueremo la causa principale dei problemi di estrusione e svilupperemo soluzioni durature.
Contattaci oggi per una consulenza specialistica, consigli sulle attrezzature o una soluzione di estrusione personalizzata.
Domande frequenti
Quali sono i difetti di estrusione più comuni e come posso riconoscerli rapidamente?
Difetti comuni: superficie ruvida, striature, bolle, deformazioni, spessore irregolare. Controlla la texture al tatto e a vista per individuare rapidamente i problemi.
Come posso risolvere frattura del fuso, sharkskin e rugosità superficiale su un prodotto estruso?
Per la frattura del fuso, riduci la velocità e aumenta la temperatura della filiera. Per la sharkskin, diminuisci la produzione o cambia resina. Se la superficie è ruvida, regola il riscaldamento.
Quali sono le cause tipiche di righe della filiera, variazioni di grammatura e instabilità dimensionale durante l’estrusione?
Una filiera sporca o graffiata provoca righe. Un flusso o una velocità instabili causano uno spessore irregolare. Un raffreddamento non uniforme rende instabili le dimensioni del prodotto.
Come posso ricondurre i problemi di estrusione a questioni di resina/materiale, come umidità, contaminazione o scarsa resistenza del fuso?
Essicca le materie prime umide per evitare bolle. Mantieni puliti i materiali per prevenire macchie. Utilizza resina qualificata per assicurare una resistenza del fuso stabile.
Quali impostazioni di processo (profilo di temperatura, velocità della vite, contropressione, traino) dovrei regolare per prime quando la qualità di estrusione peggiora?
Regola prima la temperatura, poi la velocità della vite e quella di traino. Regola la contropressione come ultimo passaggio.
Quali modifiche ingegneristiche alla vite, alla filiera o al sistema di raffreddamento/calibratura possono prevenire in modo permanente difetti di estrusione ricorrenti?
Ottimizza la geometria della vite per migliorare la miscelazione. Riprogetta la filiera per ottenere un flusso uniforme del materiale. Aggiorna i dispositivi di raffreddamento per stabilizzare le dimensioni del prodotto.





